
Inilathala: Pebrero 9, 2026
Ni: Zhen Liu, Ekspertong Teknikal ng Purong Tanso sa Cymber Metal
Kumusta sa lahat—si Zhen Liu, ang inyong espesyalista sa purong tanso sa Cymber Metal. Bagama't iniisip ng karamihan na ang purong tanso ay malambot at ductile para sa gawaing elektrikal, binabago ng pagpapanday ang lahat. Ang pinanday na purong tanso ay nakakakuha ng mas siksik na istruktura ng butil, mas mataas na lakas, at walang panloob na mga puwang—ginagawa itong angkop para sa mga matitigas na industriyal na bahagi kung saan ang hinulma o pinagsamang tanso ay maaaring masira sa ilalim ng presyon o pagkapagod.
Sa taong 2026, habang ang mga industriya ay nagtutulak para sa mas magaan at mas matibay na mga bahagi sa mga balbula, bomba, at mga pressure vessel, ang hinulma na purong tanso ay nakakakuha ng atensyon. Ibinabahagi ng gabay na ito ang aming natutunan sa pagpapanday at pagma-machining ng purong tanso sa Cymber Metal: mga grado, proseso, kalamangan, hamon, at mga tip mula sa mga totoong proyekto.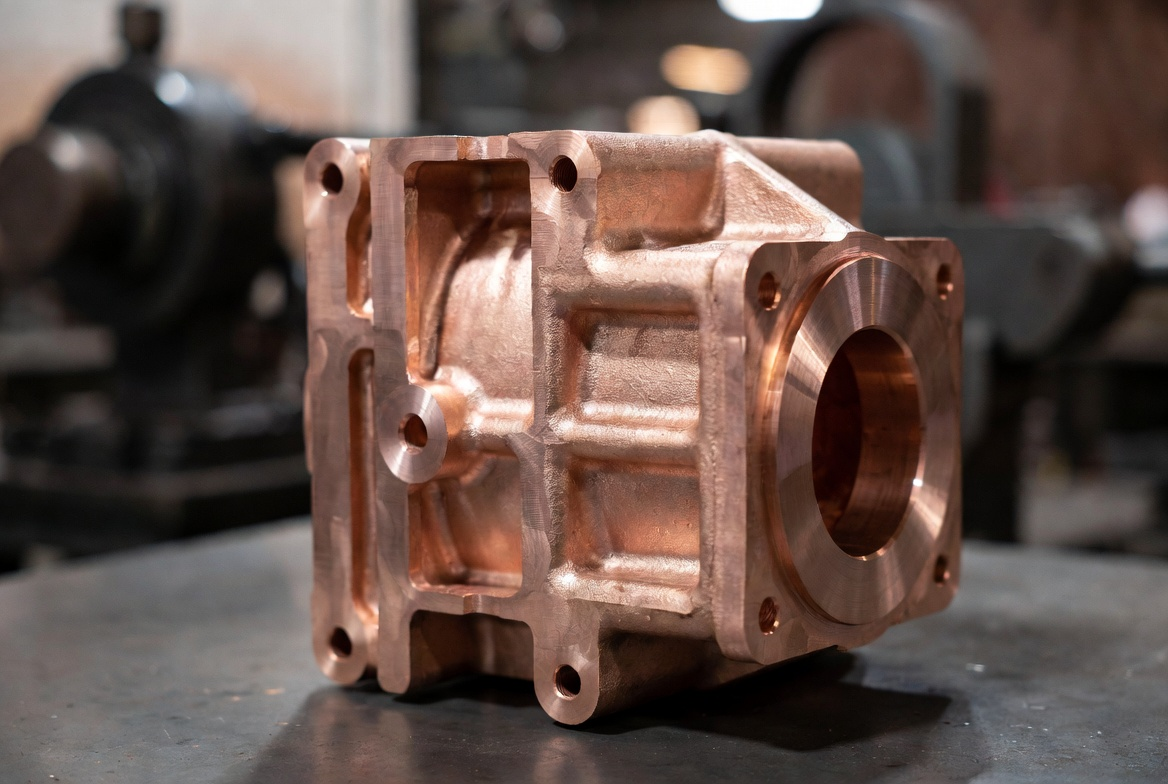
Mga Grado at Katangian ng Hinuwad na Purong Tanso
Talahanayan ng Pagpili ng Grado
| Baitang | Kadalisayan | Nilalaman ng Oksiheno | Mga Pangunahing Bentahe sa Pagpapanday | Pinakamahusay na Aplikasyon sa Industriya | Lakas ng Tensile (Humaling) | Relatibong Gastos |
|---|---|---|---|---|---|---|
| C10100 (OFHC) | 99.99% | <5 ppm | Pinakamataas na ductility, walang voids | Mga balbulang may mataas na presyon, aerospace | 300–400 MPa | Mataas |
| C10200 (NG) | 99.95% | Walang oksiheno | Napakahusay na kakayahang magtrabaho nang mainit | Mga impeller ng bomba, mga kabit | 280–380 MPa | Katamtaman-Mataas |
| C11000 (ETP) | 99.90% | ~200–400 ppm | Matipid, mahusay na pagtaas ng lakas | Pangkalahatang kagamitang pang-industriya, mga flange | 250–350 MPa | Katamtaman |
Mabilisang TipOFHC para sa mga kritikal na bahaging may mataas na presyon—inaalis ng pagpapanday ang anumang panganib ng pagkasira ng hydrogen.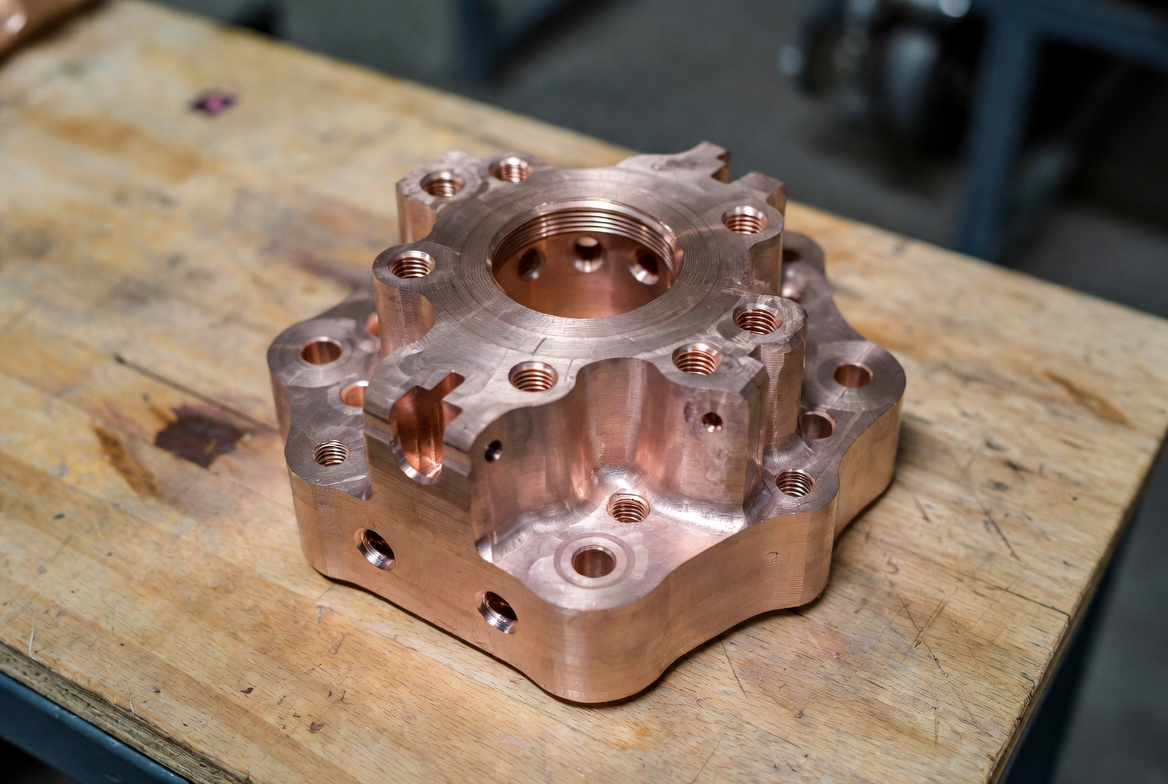
Mga Proseso ng Pagpanday para sa Purong Tanso
Mga Karaniwang Paraan ng Pagpapanday
- Open-Die Forging→ Para sa malalaking billet at mga pasadyang hugis.
- Closed-Die Forging→ Katumpakan para sa mga piyesang may malaking volume.
- Mainit na Pagpapanday→ Karaniwan sa 700–900°C para sa pinakamahusay na daloy.
- Pagmakina Pagkatapos ng Pagpapanday→ Mahalaga para sa mga pangwakas na sukat.
Bakit Mas Kailangan ang Pagpanday kaysa sa Paghahagis o Paggulong
Ang pagpapanday ay nagpipino ng butil, nag-aalis ng porosity, at nagpapalakas ng mga mekanikal na katangian—napakahalaga para sa pagiging maaasahan ng industriya.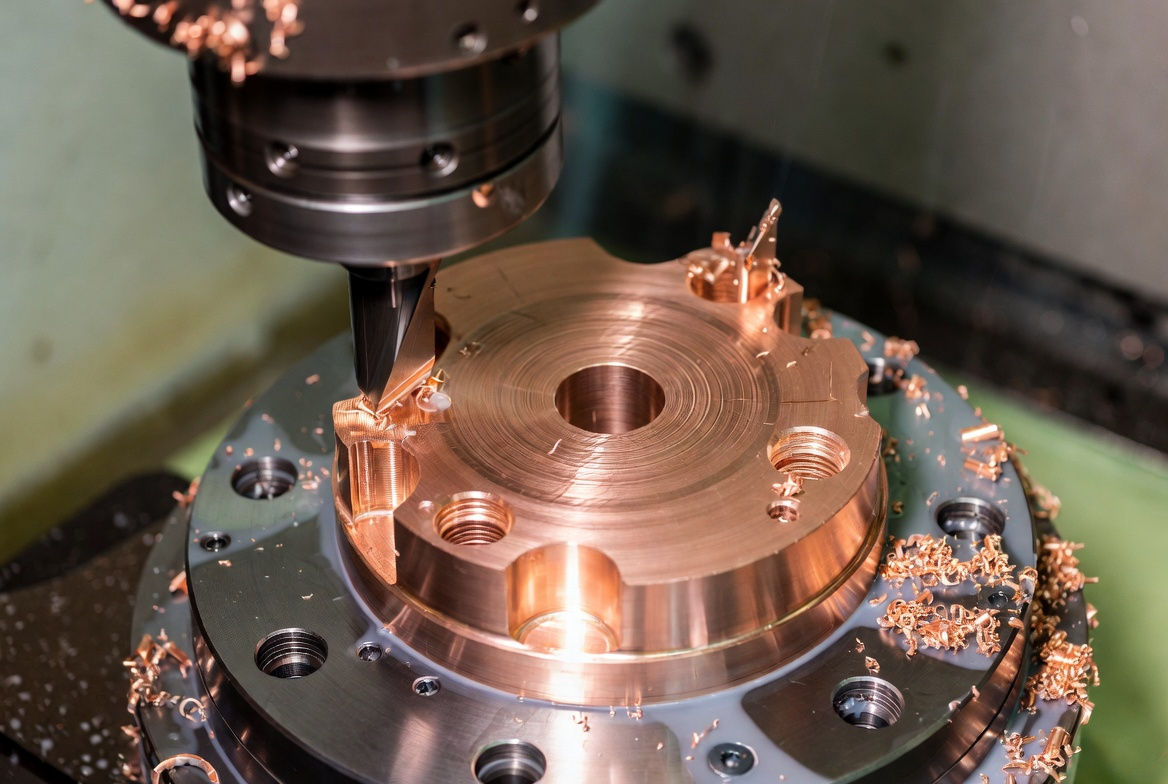
Mga Bentahe ng Hinuwad na Purong Tanso sa Industriya
- Nadagdagang lakas at resistensya sa pagkapagod→ Ang pinanday na istraktura ay humahawak sa mga siklo ng presyon.
- Walang panloob na depekto→ Walang porosity o mga butas mula sa paghahagis.
- Mas mahusay na thermal/electrical conductivity→ Pinanatili mula sa purong base na tanso.
- Pinahusay na tibay ng epekto→ Mas ligtas sa mga dynamic load.
- Paglaban sa kalawang→ Ang purong tanso ay mahusay sa maraming kapaligiran.
-
Mga Hamon sa Pagpapanday ng Purong Tanso
Mga Karaniwang Isyu
- Oksihenasyon habang pinainit→ Sukat ng ibabaw sa pagpapanday gamit ang hangin.
- Panganib sa paglaki ng butil→ Kung masyadong mataas ang temperatura.
- Malambot na daloy ng materyal→ Nangangailangan ng tumpak na disenyo ng die.
Praktikal na Solusyon mula sa Tindahan
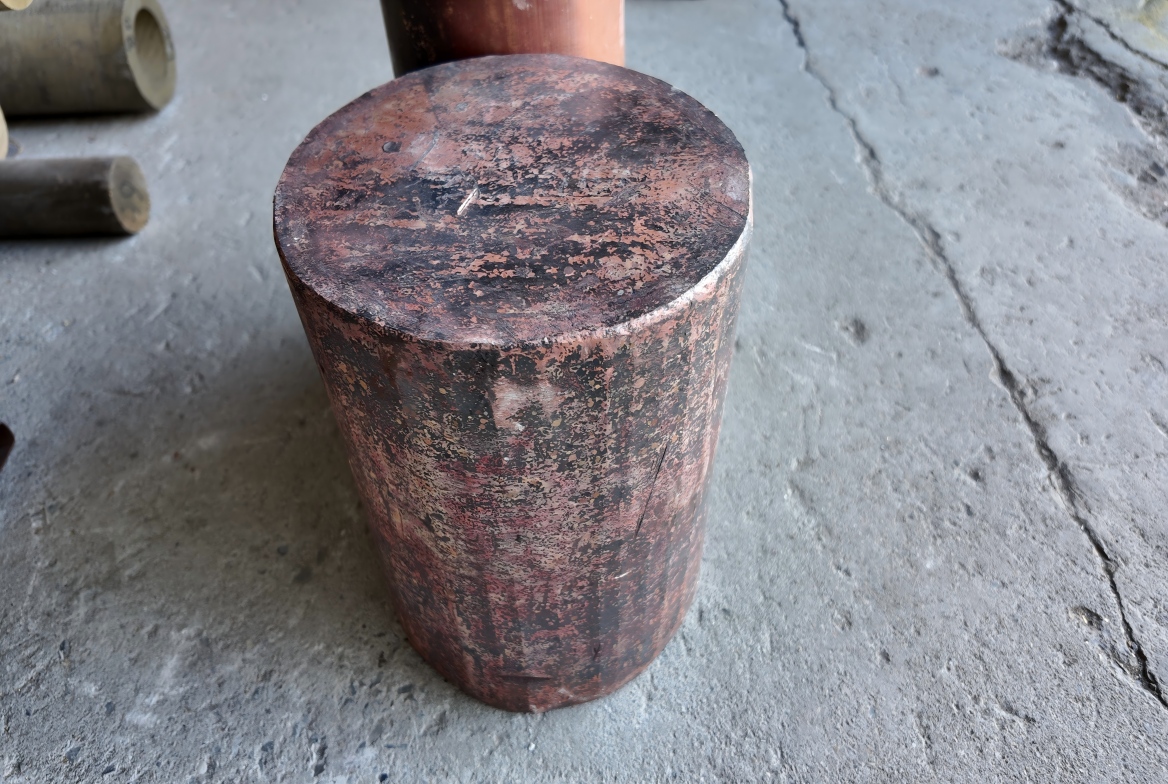
Karanasan sa InhinyeriyaSa aming mga proyektong hinulma na purong tanso sa Cymber Metal para sa mga high-pressure valve bodies, ang oxidation scale ay isang paulit-ulit na isyu sa panahon ng hot forging. Lumipat kami sa controlled atmosphere heating at agarang pag-aatsara, inaalis ang scale at pinapanatili ang malinis na ibabaw na kailangan para sa final machining.
Propesyonal na TipGumamit ng inert gas kung maaari—pinapanatili ang ginintuang kulay at nababawasan ang oras ng paglilinis pagkatapos linisin.
-
Mga Pagsasaalang-alang at Tip sa Disenyo
- Temperatura ng Pagpapanday: 700–900°C para sa pinakamainam na daloy.
- Ratio ng Pagbawas: Hindi bababa sa 3:1 para sa pagpipino ng butil.
- Anneal Pagkatapos ng Pagpapanday: Para sa ductility sa mga pangalawang operasyon.
- Allowance sa Pagma-machine: 2–5 mm para sa pangwakas na katumpakan.
Mga Rekomendasyon sa Tooling at Parameter
- Materyal ng Die: H13 na bakal na may mga patong para sa mahabang buhay.
- Mga Halimbawang Parameter ng Pagpapanday:
- Temperatura: 800°C
- Pagbabawas: 20–30% bawat pagpasa
- Pagpapalamig: Kinokontrol upang maiwasan ang mga bitak
- Post-Machining: Mga magaan na hiwa sa malambot na materyal na hinulma.
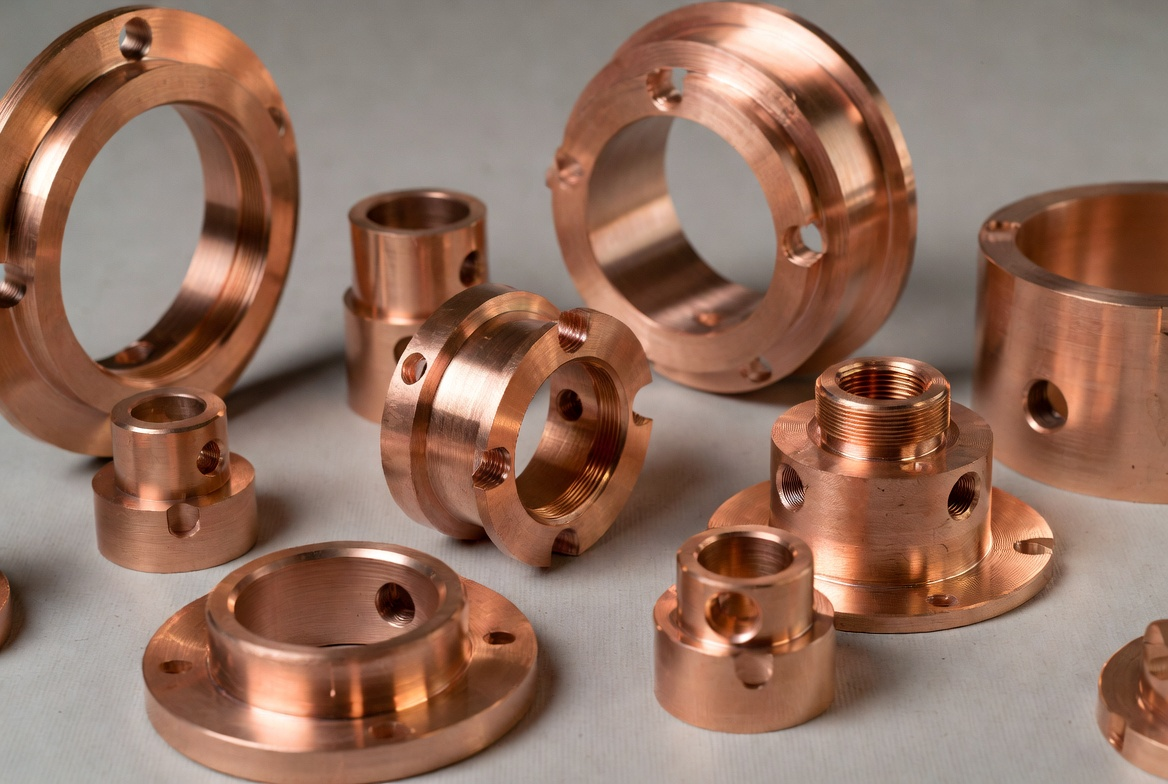
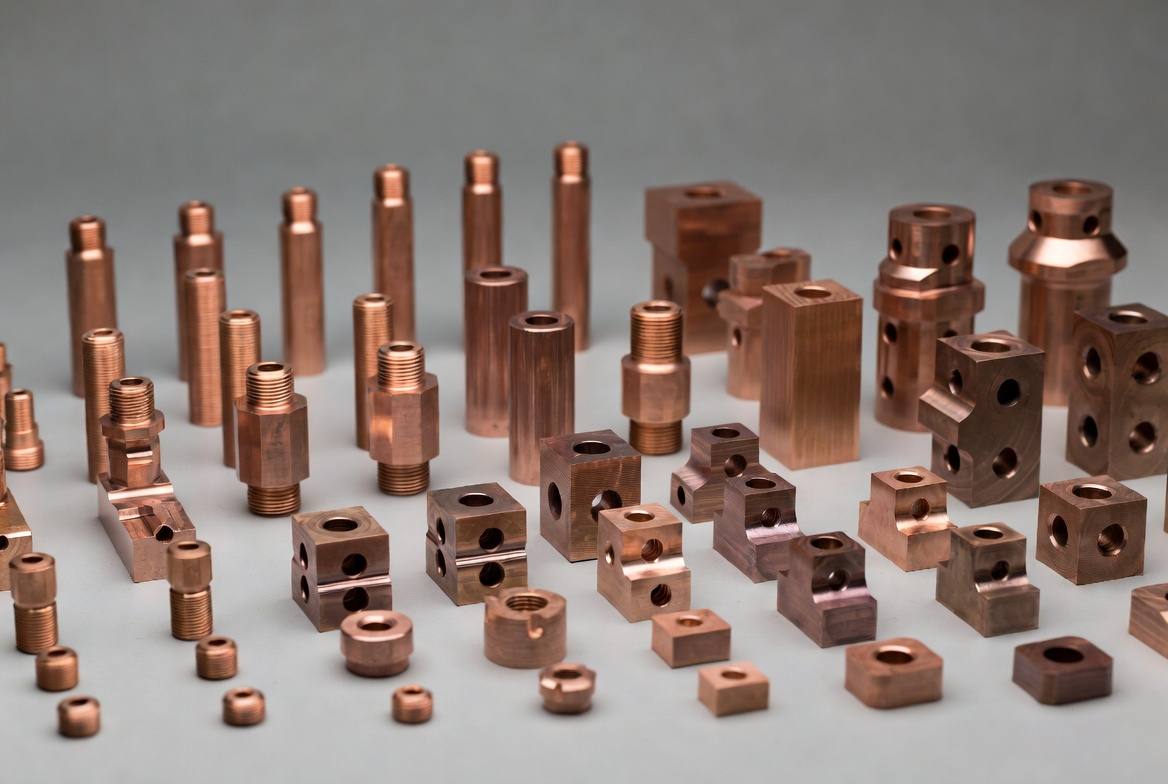
Mga Karaniwang Bahaging Maaring Ihatid na Ginagawa Namin Gamit ang Purong Tanso
- Mga katawan ng balbula at mga bonnet
- Mga impeller at housing ng bomba
- Mga flanges ng pressure vessel
- Matibay na mga bushing
- Mga kagamitan sa aerospace
- Mga pang-industriyang konektor
Mga Aplikasyon sa Industriya sa Tunay na Mundo
- Mga balbula at regulator na may mataas na presyon
- Kagamitan sa pagproseso ng kemikal
- Mga bahagi ng bomba at tagapiga
- Mga hydraulic fitting sa aerospace
- Mga kagamitan sa pagbuo ng kuryente
Mga Salik sa Gastos at Pagpapanatili sa 2026
Ang pagpapanday ay nagdaragdag ng gastos ngunit nagpapahaba ng bahagi ng buhay—ang mga niresiklong billet ng tanso ay nagpapanatili nitong napapanatili.
Mga Pangwakas na Kaisipan
Ang hinulma na purong tanso ay lumulutas sa mga hamon sa tibay at densidad kung saan nagkukulang ang hinulma o pinagsamang tanso—naghahatid ng maaasahang mga piyesang pang-industriya na may likas na bentahe ng purong tanso.
Sa Cymber Metal, mayroon kaming kumpletong hanay ng mga purong amag na tanso upang suportahan ang iyong mga proyekto sa pagpapanday:
- Mga Plato at Papel na Purong Tanso
- Mga Purong Tungkod at Bar na Tanso
- Purong mga Square Bar na Tanso
- Tubong Purong Tanso
Kung kumukuha ka ng forged pure copper machining—mga valve bodies man, flanges, o custom high-strength components—nag-aalok ang Cymber Metal ng mga stocked billet, kadalubhasaan sa forging, at flexible volume mula sa mga prototype hanggang sa buong produksyon.
Handa ka na bang pag-usapan ang iyong proyekto? I-download ang aming katalogo ng purong tanso o makipag-ugnayan sa aming koponan.
Oras ng pag-post: Pebrero 09, 2026