
Petsa ng Paglalathala:Setyembre 11, 2026
May-akda:Hu Yanwei, Eksperto sa Teknikal na Cymber Metal
Bihirang hindi matuloy ang petsa ng paghahatid ng isang proyektong pasadyang pagma-machining ng tanso dahil hindi available ang makinang CNC. Kadalasan, mas maaga nagsisimula ang pagkaantala—kapag hindi kumpleto ang drawing, hindi malinaw ang kondisyon ng materyal, o binabago ng mamimili ang tolerance pagkatapos magsimula ang produksyon.
Hindi maaaring palitan ang tanso at tanso mula sa perspektibo ng machining at procurement. Ang purong tanso ay maaaring lumikha ng mahahabang chips, burrs, at mga problema sa distortion. Ang tanso ay maaaring mas mabilis na ma-machine, ngunit mahalaga pa rin ang eksaktong grado, nilalaman ng lead, temper, at mga kinakailangan sa regulasyon. Ang isang maliit na agwat sa espesipikasyon ay maaaring maging isang bagong setup ng tool, isa pang cycle ng inspeksyon, o isang tinanggihang batch.
Kaya naman dapat simulan ang pagkontrol sa paghahatid bago maaprubahan ang sipi.
Para sa mga mamimiling bibili ng mga copper bar, plate, rod, busbar o mga tapos nang bahagi, simple lang ang layunin:
Tukuyin ang bawat desisyon na maaaring magpahinto sa produksyon bago pumasok ang order sa pila ng machining.
Mabilis na Sagot: Ano ang Nagdudulot ng mga Pagkaantala sa Custom Copper Machining?
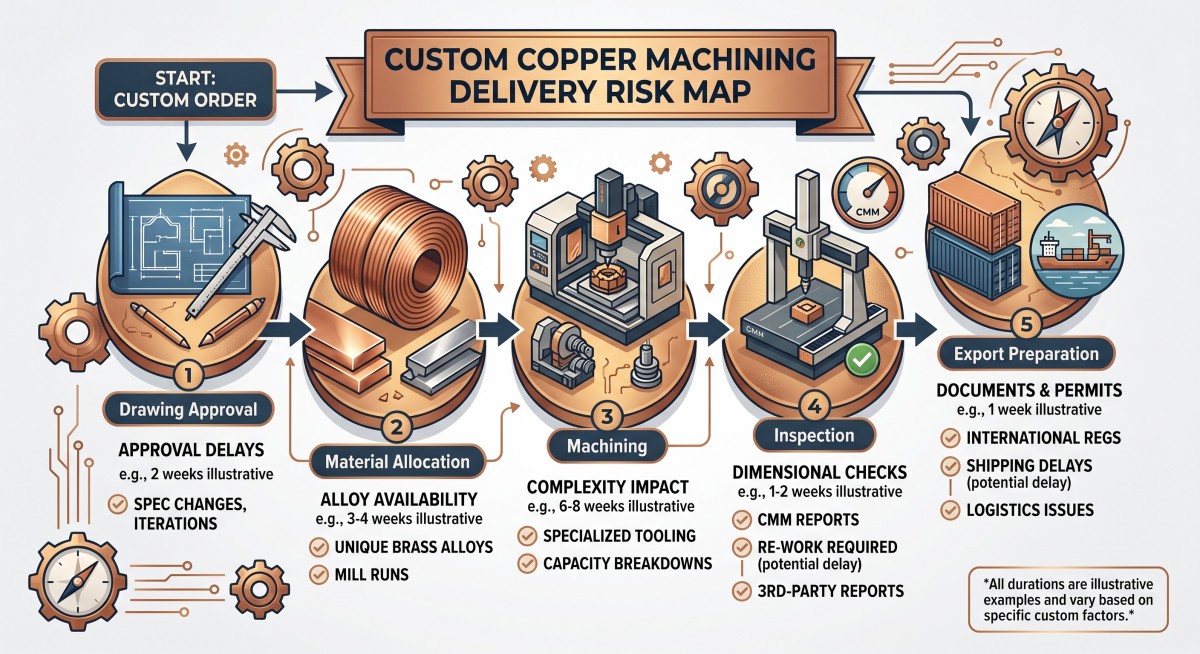
Ang mga pinakakaraniwang sanhi ay hindi kumpletong mga drowing, hindi malinaw na grado ng materyal, mga nahuling pagbabago sa inhinyeriya, mga hindi naaprubahang sample, hindi magagamit na hilaw na materyales, hindi makatotohanang mga tolerance, nawawalang mga dokumento ng inspeksyon at hindi natukoy na mga responsibilidad sa pagpapadala.
Upang mabawasan ang panganib, dapat gawin ng isang mamimili ang mga sumusunod:
- Aprubahan ang rebisyon sa pagguhit bago ang alokasyon ng materyal.
- Tukuyin ang haluang metal, temper, mga sukat at tolerance.
- Paghiwalayin ang lead time ng hilaw na materyales mula sa lead time ng machining.
- Tukuyin ang mga kritikal na sukat at mga pamamaraan ng inspeksyon.
- Aprubahan ang mga sample bago ilabas ang buong batch.
- Tukuyin ang mga mahahalagang hakbang sa pagpapakete, mga dokumento, at pagiging handa sa kargamento.
Hindi dapat asahan na ang isang supplier ng machining ay magbibigay ng tumpak na quotation batay lamang sa pangalan ng produkto. Para sa custom copper machining, ang mga kinakailangan sa pagguhit at proseso ang kumokontrol sa iskedyul.
Mga Cymber Metalserbisyo sa pinong pagmachinemaaaring gamitin bilang panimulang punto kapag tinatalakay ang mga bahaging tanso, tanso, bronse o aluminyo na pinakintab gamit ang CNC. Ang pangwakas na posibilidad ay nakasalalay pa rin sa pagguhit, materyal at dami.
1. I-freeze ang Drawing Bago Magsimula ang Produksyon
Ang pinakamabilis na paraan para masayang ang oras ay ang simulan ang pagma-machining bago pa maging matatag ang rebisyon sa pagguhit.
Dapat tukuyin ng isang guhit ang:
- Grado ng materyal at pamantayang namamahala
- Anyo ng produkto at panimulang blangko
- Mga natapos na sukat
- Pangkalahatan at kritikal na mga tolerasyon
- Mga laki, posisyon, at sukat ng butas
- Mga kinakailangan sa pagtatapos ng ibabaw
- Mga kinakailangan sa chamfer, radii at deburring
- Mga kinakailangan sa paglalagay ng kalupkop, patong o paglilinis
- Mga punto ng inspeksyon
- Rebisyon sa pagguhit at katayuan ng pag-apruba
Huwag magpadala ng tatlong magkakaibang bersyon ng pagguhit sa supplier at ipagpalagay na halata na ang pinakabagong email. Maaaring umorder na ng materyal ang isang supplier o nakapaghanda na ng CNC program mula sa isang naunang file.
Gumamit ng isang kontroladong pangalan ng drowing, tulad ng:
Proyekto-ABC-Bahagi-ng-Tanso-Pagbabago-CPagkatapos ay isulat ang rebisyong iyon sa mga dokumento ng purchase order at inspeksyon.
Pagguhit ng mga Pagbabago na Karaniwang Lumilikha ng mga Pagkaantala
Ang isang maliit na pagbabago ay maaaring makaapekto sa higit sa isang dimensyon:
Pagbabago ng mamimili Posibleng epekto sa produksyon Mas maliit na pagpaparaya sa butas Bagong kagamitan, mas mabagal na pagputol o karagdagang inspeksyon Mas manipis na pader Panganib ng distorsyon at binagong pagkakabit Mas mahigpit na patag Karagdagang allowance sa pagpapatag, pag-alis ng stress o machining Bagong pagtatapos ng ibabaw Iba't ibang ruta ng pagtatapos at halimbawa ng pag-apruba Binagong grado ng tanso Pagkuha ng bagong materyal at pagpapatunay ng proseso Idinagdag na kalupkop Mga bagong hakbang sa subcontracting, masking at inspeksyon Bago aprubahan ang isang pagbabago, tanungin ang supplier kung aling yugto ang nakumpleto na:
- Pagbili ng materyales
- Blangkong pagputol
- Pagprograma ng CNC
- Paghahanda ng kabit
- Pagmakinilya sa unang piraso
- Produksyon nang maramihan
- Paggamot sa ibabaw
- Pangwakas na inspeksyon
- Pag-iimpake
Pinipigilan nito ang karaniwang hindi pagkakaunawaan kung saan ipinapalagay ng mamimili na libre ang pagpapalit ng order dahil "hindi pa naipapadala ang produksyon."
2. Kumpirmahin ang Grado ng Tanso o Brass, Hindi Lamang ang Pangalan ng Produkto
Ang "bahaging tanso" at "kabit na tanso" ay mga komersyal na paglalarawan, hindi kumpletong mga detalye ng makinarya.
Para sa mga piyesang tanso, maaaring pinaghahambing ng mga mamimili ang mga komersyal na purong tanso, oxygen-free copper, tellurium copper, chromium zirconium copper o iba pang espesyal na haluang metal. Para sa mga piyesang tanso, ang C36000, C26000 at iba pang grado ay maaaring kumilos nang iba habang nagbubuklod, nagmi-mill, nagbubuo at tinatapos.
Mga Cymber Metalmga produktong purong tansoSaklaw ng pahina ang mga anyo ng produkto tulad ng mga rod, bar, plate, strip at busbar. Para sa mga aplikasyon ng tanso, angmga haluang metal na tansoAng kategoryang ito ay nagbibigay ng mas malawak na panimulang punto para sa mga talakayan tungkol sa baitang at anyo.
Dapat isasaad ng RFQ ang:
- Eksaktong pagtatalaga ng haluang metal
- Katumbas na pamantayan, kung naaangkop
- Temperatura o kondisyon ng suplay
- Hilaw na anyo ng materyal
- Kinakailangan sa kimika o sertipiko
- Mga kinakailangan sa mekanikal o elektrikal
- Kung ang bahagi ay ibinibigay bilang hilaw na stock, pinutol na blangko o tapos na bahagi
Bakit Nakakaantala ang Produksyon dahil sa Kalabuan ng Grado
Maaaring magbigay ng presyo ang supplier para sa copper bar batay sa available na stock, habang inaasahan naman ng mamimili ang isang partikular na antas ng oxygen, temperament o saklaw ng conductivity. Maaaring dumating ang materyal nang tama ang pisikal na kondisyon ngunit hindi pa rin sumusunod sa espesipikasyon ng pagbili.
Ang problema pagkatapos ay nagiging:
- Ang materyal ay nakalagay nang naka-hold.
- Hinihiling ang karagdagang pagsusuri.
- Hinahanap ang mga pamalit na materyales.
- Muling iniiskedyul ang pagma-machine.
- Ang inspeksyon at pagpapadala ay ililipat mamaya.
Kung mahalaga ang nilalaman ng oxygen, conductivity o kondisyon ng heat-treatment, sabihin ang kinakailangang paraan ng pagsubok at uri ng dokumento bago ang produksyon. Ang isang pangkalahatang sertipiko ng materyal ay hindi awtomatikong nagpapatunay ng bawat katangiang kailangan para sa isang natapos na bahagi.
3. Paghiwalayin ang Oras ng Paghahanda para sa Materyales Mula sa Oras ng Paghahanda para sa Machining
Walang saysay ang nakasaad na lead time para sa machining maliban kung malinaw ang panimulang punto ng materyal.
Hilingin sa supplier na paghiwalayin ang mga yugtong ito:
Entablado Tanong na itatanong Pagkuha ng materyal Mayroon na bang kinakailangang grado at sukat? Paghahanda ng blangko Gaano karaming oras ang kailangan para sa pagputol o paglalagari? Pagprograma at pag-aayos Kailangan ba ng bagong programa o kagamitan? Pag-apruba ng unang piraso Kailangan bang aprubahan ng mamimili ang isang sample? Pagmakinilya nang maramihan Kailan nagsisimula ang regular na produksyon? Pagtatapos Kasama ba ang plating, polishing o paglilinis? Paglabas ng inspeksyon Aling mga dokumento ang dapat aprubahan? Kahandaan ng kargamento Kailan matatapos ang pag-iimpake? Huwag tanggapin ang "10 araw pagkatapos ng order" nang hindi tinukoy ang ibig sabihin ng "order".
Maaaring magsimula ang orasan pagkatapos ng:
- Resibo ng order ng pagbili
- Deposito o bayad
- Pag-apruba ng pagguhit
- Pagkumpirma ng materyal
- Pag-apruba ng halimbawa
- Pag-apruba ng fixture
- Pagtatapos ng lahat ng teknikal na tanong
Para sa pasadyang pagma-machining ng tanso, ang pinaka-maaasahang sipi ay nagsasaad ng parehong:
- Kondisyon ng pagsisimula sa oras ng pagsisimula
- Endpoint ng lead-time
Halimbawa:
Magsisimula ang oras ng paghahanda para sa produksyon pagkatapos ng pag-apruba, kumpirmasyon ng materyal, at pagtanggap ng napagkasunduang bayad. Ang nabanggit na endpoint ay handa nang gamitin sa kargamento pagkatapos ng inspeksyon at pag-iimpake.
Mas kapaki-pakinabang ang mga salitang iyan kaysa sa isang numero lamang na walang mga kundisyon.
4. Suriin ang Ruta ng Machining at Tooling Bago I-quote ang Batch
Dapat gawin ang mga desisyon sa ruta ng makinarya bago ihambing ng mamimili ang mga presyo.
Maaaring kailanganin ng supplier na pumili sa pagitan ng:
- Blangko na pinutol gamit ang lagari at makinarya ng CNC
- Malapit-sa-hugis na extrusion kasama ang finish machining
- Huwad na blangko kasama ang CNC machining
- Pagliko mula sa bilog na bar
- Paggiling mula sa plato o parihabang bar
- EDM para sa mahihirap na tampok
- Pangalawang pagbabarena, pag-tap o pag-aalis ng bur
- Paglalagay ng kalupkop o paggamot sa ibabaw pagkatapos ng machining
Ang pinakamurang hilaw na materyales ay hindi palaging ang pinakamabilis na ruta.
Ang isang bahaging tanso na may malaking pagkatanggal ng materyal ay maaaring magdulot ng labis na pagkapira-piraso at mahabang oras ng pag-ikot. Ang isang bahaging tanso ay maaaring makabawas sa oras ng pagma-machining, ngunit ang isang espesyal na grado na walang tingga ay maaaring mangailangan ng iba't ibang mga parameter ng pagputol. Ang isang alternatibo sa tanso ay maaaring mapabuti ang pagganap ng pagkasira ngunit mapataas ang mga kinakailangan sa pagkasira ng tool at pag-aayos.
Hilingin sa supplier na linawin:
- Aling mga sukat ang nalilikha ng blangko
- Aling mga sukat ang nalilikha ng CNC machining
- Kung saan kinakailangan ang allowance sa machining
- Aling mga tampok ang nangangailangan ng pangalawang operasyon
- Aling mga ibabaw ang nangangailangan ng nakalaang kagamitan
- Kung ang proseso ay angkop para sa taunang dami
Mga Tanong sa Pagkakabit ng Kagamitan at Kabit
Maaaring maantala ng isang bagong kagamitan o espesyal na kagamitan ang unang batch kahit na may magagamit na hilaw na materyales.
Kumpirmahin:
- Angkop ba ang mga kasalukuyang kagamitan?
- Kailangan ba ng bagong kabit?
- Sino ang may-ari ng kabit?
- Kasama ba ang fixture sa nakasaad na presyo?
- Gaano katagal aabutin ang pag-apruba ng fixture?
- Maaari bang magsagawa ang supplier ng pagsubok sa unang piraso bago ang buong produksyon?
- Ano ang mangyayari kung magbago ang drawing pagkatapos makumpleto ang fixture?
Ang mga tanong na ito ay lalong mahalaga para sa mga bahaging tanso na may manipis na dingding, malalalim na butas, makikipot na sapot o malalaki at patag na ibabaw.
5. Markahan ang mga Kritikal na Dimensyon at mga Paraan ng Inspeksyon
Ang isang drowing na may maraming tolerance ngunit walang prayoridad ay maaaring magpabagal sa inspeksyon at lumikha ng mga hindi pagkakaunawaan na maiiwasan.
Paghiwalayin ang mga sukat sa tatlong grupo:
Klase ng dimensyon Kahulugan Aksyon ng mamimili Kritikal Direktang nakakaapekto sa pag-assemble, daloy ng kuryente o pagganap ng pagpapatakbo Paraan ng inspeksyon ng estado at limitasyon ng pagtanggap Gumagana Mahalaga para sa pagkakasya o operasyon ngunit maaaring magpahintulot ng isang tinukoy na saklaw Tukuyin ang paraan ng pagkuha ng sample o pagsukat Heneral Kinokontrol ng pangkalahatang pagpapaubaya sa pagguhit Iwasan ang pagdaragdag ng mga hindi kinakailangang hakbang sa inspeksyon Halimbawa, ang isang butas na ginamit kasama ng mating pin ay maaaring mangailangan ng isang partikular na paraan ng pagkasya at pagsukat. Ang isang cosmetic edge ay maaaring mangailangan lamang ng visual na inspeksyon at kumpirmasyon ng deburring.
Huwag isulat ang "dapat perpekto ang lahat ng dimensyon." Hindi nakakatulong ang instruksyong iyan sa machinist o inspektor. Lumilikha ito ng kawalan ng katiyakan kung aling mga dimensyon ang maaaring makapagpahinto sa kargamento.
Tukuyin:
- Instrumentong pangsukat
- Plano ng pagkuha ng sample
- Mga sanggunian sa datos
- Paraan ng pagtatapos ng ibabaw
- Paraan ng pagiging patag o tuwid
- Kung ang inspeksyon ay ginagawa bago o pagkatapos ng plating
- Kung ang mamimili ay nangangailangan ng ulat para sa unang artikulo
Mga Cymber Metalsertipiko ng kalidad at impormasyon sa inspeksyonmaaaring magbigay ng pangkalahatang konteksto ng kalidad ng dokumento, ngunit dapat pa ring tukuyin ng purchase order ang mga dokumentong kinakailangan para sa partikular na lot.
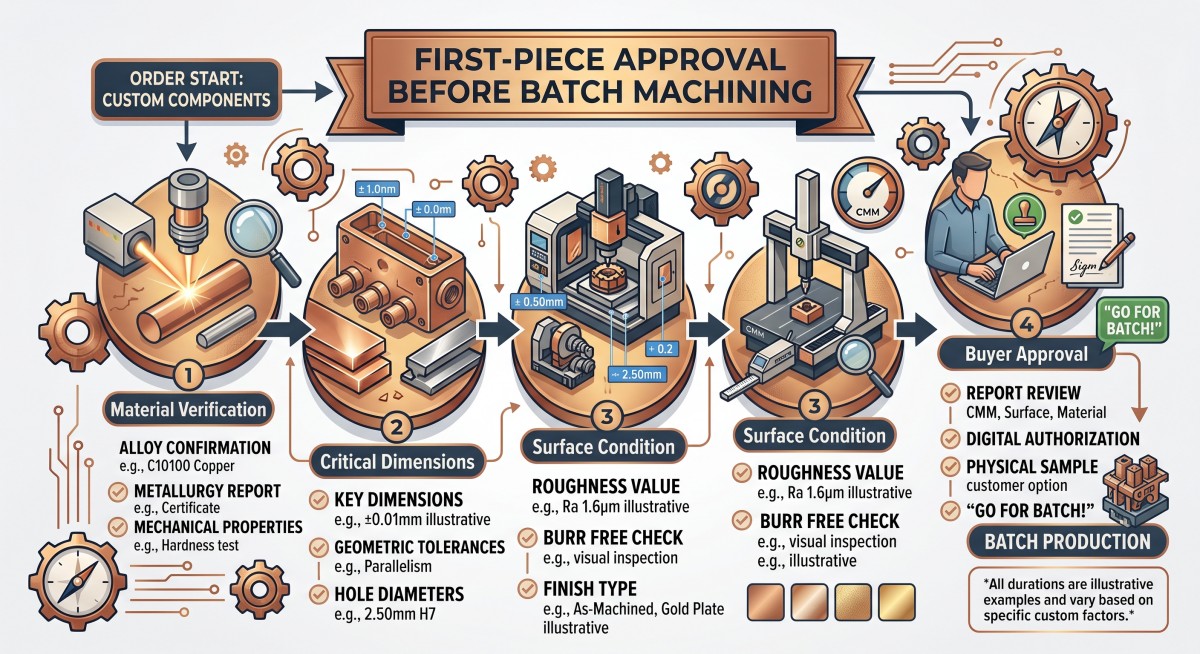
6. Aprubahan ang Unang Piraso Bago Ilabas ang Buong Batch
Ang pag-apruba sa unang bahagi ng proyekto ay isang kasangkapan sa pagkontrol ng iskedyul, hindi lamang isang hakbang sa kalidad.
Para sa isang bagong proyekto ng custom copper machining, dapat kumpirmahin ng unang piraso:
- Materyal na pagkakakilanlan
- Mga pangunahing sukat
- Lokasyon at pagkakasya ng butas
- Kondisyon ng ibabaw
- Kondisyon ng burr at gilid
- Mga marka ng makina
- Paglalagay ng kalupkop o patong, kung naaangkop
- Pagkakasya sa pag-assemble, kung saan praktikal
Dapat magpasya nang maaga ang isang mamimili:
- Sino ang nag-aapruba sa sample
- Ilang sample ang kailangan
- Anong impormasyon ang dapat kasama ng sample
- Gaano kabilis tutugon ang mamimili
- Kung maaaring magpatuloy ang produksyon bago ang pag-apruba
- Ano ang mangyayari kung ang sample ay hindi gumana
Hindi makontrol ng supplier ang pagkaantala na dulot ng paghihintay ng sample ng dalawang linggo para sa feedback ng mamimili. Ilagay ang deadline ng pag-apruba sa iskedyul ng proyekto.
Ang isang praktikal na tuntunin ay:
Walang pagbabago sa inhinyeriya pagkatapos ng pag-apruba ng sample maliban kung kumpirmahin ng supplier ang epekto nito sa gastos, kagamitan, at paghahatid.
7. Kontrolin ang Outsourced Plating at Secondary Processing
Ang paglalagay ng kalupkop, pagpapakintab, paglilinis at espesyal na pagsubok ay maaaring maging nakatagong panganib sa iskedyul.
Maaaring kumpleto na ang isang makinadong bahagi ngunit hindi pa rin maipadala dahil sa:
- Hindi tinukoy ang kapal ng kalupkop
- Hindi malinaw ang mga lugar na may maskara
- Ang subcontractor ay nangangailangan ng hiwalay na kagamitan
- Hindi kumpleto ang paghahanda sa ibabaw
- Ang kulay o hitsura ng patong ay naghihintay ng pag-apruba
- Hindi kinumpirma ng mamimili ang isang kinakailangan sa pagsubok
- Ang finishing supplier ay may ibang batch schedule
Kung ang plating o coating ay bahagi ng proyekto, tukuyin ang:
- Uri ng patong
- Kapal o saklaw ng target
- Mga lugar na dapat takpan ng maskara
- Paghahanda sa ibabaw
- Mga kinakailangan sa hitsura
- Pagsubok sa pagdikit o pagpapatuloy, kung kinakailangan
- Responsibilidad sa inspeksyon
- Proseso ng muling paggawa
- Kung ang patong ay inilalapat bago o pagkatapos ng pangwakas na pagproseso
Hilingin sa supplier na ipakita ang kumpletong ruta:
Hilaw na materyal → CNC machining → deburring → paglilinis → plating → inspeksyon → pag-iimpake
Kung kinakailangan ang isang outsourced na proseso, itanong kung kasama sa nakasaad na petsa ng paghahatid ang transportasyon sa pagitan ng mga pasilidad at ang pangwakas na inspeksyon pagkatapos ng pagbabalik.
8. Ihanda ang Pag-iimpake sa Pag-export Bago ang Petsa ng Paghahanda para sa Kargamento
Ang disenyo ng pag-iimpake ay dapat nakabatay sa produkto, hindi idinaragdag sa pagtatapos ng produksyon.
Ang mga bahaging tanso at tanso ay maaaring masira ng:
- Pagdikit-dikit nang bahagya
- Presyon ng tali
- Pagdulas sa loob ng kaso
- Kahalumigmigan at kondensasyon
- Mga hindi protektadong makinang ibabaw
- Maling pagpapatong-patong
- Labis na bigat ng pakete
- Mga nawawalang label
Para sa mga bulk rod, bar, at plate, magkasundo sa:
- Pagsasaayos ng bundle
- Proteksyon sa gilid at sulok
- Mga panghiwalay sa ibabaw
- Suporta sa base
- Pagpigil sa paggalaw
- Mga sukat ng pakete
- Kabuuang at netong timbang
- Paraan ng pagbubuhat o paggamit ng forklift
- Mga label ng pakete
- Proteksyon sa kahalumigmigan
- Mga larawan bago ang pagsasara ng kaso
Para sa mga natapos na makinang bahagi, idagdag ang:
- Mga indibidwal na separator
- Proteksyon para sa mga sinulid at butas
- Materyal na hindi kinakalmot
- Mga kinakailangan sa kalinisan
- Mga marka ng oryentasyon kung kinakailangan
- Pagsubaybay sa lote at pakete
Huwag nang hintayin pang makumpleto ang produksyon bago magtanong kung maaaring idiskarga ang isang pakete sa destinasyon. Ang pangkat na tatanggap ay maaaring may pinakamataas na kapasidad ng forklift o may limitadong lugar para sa pagdiskarga.
9. Gumawa ng Iskedyul ng Milestone na Maaaring Subaybayan ng mga Mamimili
Ang isang kapaki-pakinabang na iskedyul ay naglalaman ng higit sa isang pangwakas na petsa ng paghahatid.
Gumamit ng mga milestone tulad ng:
- Natanggap na ang RFQ at drawing
- Sarado na ang mga teknikal na tanong
- Naaprubahan ang sipi
- Natigil ang rebisyon sa pagguhit
- Materyal na inilaan
- Nakumpleto na ang paghahanda ng blangko
- Natapos ang unang piraso
- Naaprubahan ang unang piraso
- Nakumpleto ang batch machining
- Nakumpleto na ang pangalawang pagproseso
- Inilabas ang pangwakas na inspeksyon
- Natapos na ang pag-iimpake
- Handa na ang kargamento
- Naipasa na ang kargamento
- Tinatayang pagdating sa destinasyon
Ang bawat milestone ay dapat maglaman ng:
- Responsableng partido
- Nakaplanong petsa
- Aktwal na petsa
- Kinakailangang pag-apruba
- Kasalukuyang katayuan
- Dahilan ng pagkaantala, kung naaangkop
Ito ang nagpapaiba sa pagitan ng isang madaling mapapamahalaan na pagkaantala at isang biglaang pagkaantala. Kung nahuli ang alokasyon ng materyales, maaaring magdesisyon ang mamimili kung tatanggapin ang alternatibong ruta. Kung nahuli ang mga dokumento ng inspeksyon, maiiwasan ng pangkat ng logistik ang pag-book ng kargamento nang masyadong maaga.
10. Magpadala ng RFQ na Hindi Naaantala
Gamitin ang sumusunod na template kapag humihingi ng quotation para sa custom copper machining o brass machining:
Grado at pamantayan ng materyal:
Anyo ng produkto at panimulang blangko:
Mga natapos na sukat:
Mga kritikal na tolerasyon:
Numero ng drowing at rebisyon:
Dami para sa sample:
Dami ng batch:
Dami ng taunang halaga o tinatayang dami:
Mga kinakailangang operasyon sa makinarya:
Pagtatapos o paglalagay ng kalupkop sa ibabaw:
Paraan at mga dokumento ng inspeksyon:
Mga kinakailangan sa pag-iimpake:
Bansang patutunguhan:
Kinakailangang petsa ng kahandaan sa kargamento:
Kinakailangang petsa ng pagdating:
Incoterm o batayan ng paghahatid:
Kontak para sa pag-apruba ng mamimili:
Oras ng pagtugon para sa mga teknikal na tanong:Para sa pagsusuri ng pagguhit at talakayan sa proseso ng CNC, mag-link saSuporta sa pinong pagmamanipula ng Cyber MetalKung naghahambing ka pa rin ng mga anyong materyal, repasuhin angPangkalahatang-ideya ng mga produkto ng Cyber Metalbago ipadala ang RFQ.
Kapag ang proyekto ay may kinalaman sa isang sertipiko ng materyal, ulat ng inspeksyon o pagsusuri ng ikatlong partido, sabihin nang eksakto kung ano ang dapat ibigay kasama ng kargamento. Huwag ipagpalagay na ang isang pangkalahatang sertipiko ng kumpanya ay nakakatugon sa isang kinakailangan sa dokumentasyon na partikular sa order.
Para sa mga pasadyang order,makipag-ugnayan sa Cymber Metal para sa isang RFQkasama ang drowing, grado, dami, tolerance, ibabaw at destinasyon.
Pangwakas na Checklist: Bago Mo Aprubahan ang Order
Gamitin ang listahang ito sa loob:
- Naka-freeze ba ang rebisyon sa drawing?
- Malinaw ba ang pagkakasulat ng grado at ugali?
- Natukoy ba ang anyo ng produkto?
- Napagkasunduan ba ang panimulang blangko?
- Natukoy ba ang mga kritikal na dimensyon?
- Malinaw ba ang paraan ng pagsisiyasat?
- Natukoy ba ang dami ng sample at ang oras ng pag-apruba?
- Nauunawaan ba ang ruta ng machining at finishing?
- Kasama ba sa iskedyul ang mga prosesong ini-outsource?
- Nakasulat na ba ang kondisyon sa pagsisimula ng lead-time?
- Hiwalay ba ang petsa ng kargamento para sa paghahanda nito sa pagdating sa destinasyon?
- Naaprubahan ba ang plano ng pag-iimpake?
- Masusubaybayan ba ang mga talaan ng lote, pakete, at inspeksyon?
- Kasama ba sa iskedyul ang mga oras ng pagtugon ng mamimili?
Ang isang pangako ng katuparan ay magiging kapaki-pakinabang lamang kapag nauunawaan ng magkabilang panig kung ano ang dapat mangyari bago magsimula ang oras.
Gusto kong laging banggitin ang buong hanay ng mga produkto ng Cymber Metal, at gamitin ang website na ito.https://www.cymbermetal.com/para matuto nang higit pa tungkol sa kanila.
Mga Madalas Itanong
Ang pinakakaraniwang sanhi ay isang hindi nalutas na kinakailangan na nahuhuli sa produksyon. Kabilang sa mga karaniwang halimbawa ang isang hindi malinaw na haluang metal, isang binagong rebisyon sa pagguhit, hindi makatotohanang tolerance, nawawalang pag-apruba ng sample o isang outsourced na proseso ng pagtatapos na hindi kasama sa orihinal na iskedyul. I-freeze ang drawing at tukuyin ang paraan ng inspeksyon bago ang paglalaan ng materyal.
Magbigay ng kumpletong drowing, eksaktong grado ng materyal, dami, kritikal na tolerance, pagtatapos at destinasyon sa yugto ng RFQ. Mabilis na tumugon sa mga teknikal na tanong at aprubahan ang unang piraso sa loob ng napagkasunduang oras. Hilingin sa supplier na paghiwalayin ang mga milestone sa pagkuha ng materyal, machining, inspeksyon at kahandaan sa kargamento.
Oo. Ang kilos ng pagma-machine ay nakadepende sa eksaktong grado, temperatura, heometriya, at setup ng pagputol. Ang purong tanso ay maaaring makagawa ng mahahabang chips at burrs, habang ang ilang free-machining brass grade ay maaaring makagawa ng mas mahuhulaang chips. Ito ay mga pangkalahatang obserbasyon sa pagpaplano, hindi kapalit ng isang representatibong pagsubok sa pagma-machine.
Depende ito sa iyong panloob na kagamitan, mga kinakailangan sa pagpapaubaya, dami at kabuuang gastos sa paglapag. Ang hilaw na imbentaryo ay maaaring praktikal kapag mayroon ka nang kwalipikadong kapasidad sa machining. Ang mga natapos na bahagi ay maaaring makabawas sa panloob na pagproseso ngunit nangangailangan ng mas mahigpit na kontrol sa mga guhit, inspeksyon at kakayahan sa proseso ng supplier. Ihambing ang gastos sa bawat tinatanggap na bahagi, hindi lamang ang presyo ng materyal.
Ipadala ang haluang metal at pamantayan, anyo ng produkto, mga sukat, mga tolerance, rebisyon sa drawing, dami, saklaw ng machining, paggamot sa ibabaw, mga dokumento ng inspeksyon, mga kinakailangan sa pag-iimpake, destinasyon at iskedyul ng target. Kung ang bahagi ay kritikal sa kaligtasan o may karga na elektrikal, isama ang mga kondisyon ng pagpapatakbo at pamantayan sa pagtanggap.
Gumamit ng kontroladong sistema ng rebisyon. Kumpirmahin kung aling rebisyon ang ginamit ng supplier para sa programming, tooling, alokasyon ng materyal at produksyon. Bago aprubahan ang anumang pagbabago, hilingin muna ang epekto nito sa materyal, tooling, ruta ng machining, inspeksyon at paghahatid. Huwag umasa sa isang impormal na email attachment bilang tanging talaan ng pagbabago.
Isama ang teknikal na pagsasara ng mga tanong, pag-apruba ng pagguhit, alokasyon ng materyal, paghahanda ng blangko, pag-apruba ng unang piraso, batch machining, pagtatapos, paglabas ng inspeksyon, pag-iimpake, petsa ng paghahanda para sa kargamento at paghahatid ng kargamento. Ang pagdating ng destinasyon ay dapat na nakalista nang hiwalay dahil ang transportasyon at customs ay hindi pareho sa pagkumpleto ng produksyon.
Oras ng pag-post: Set-11-2026