
Petsa ng Paglalathala: Agosto 9, 2026
May-akda: Hu Yanwei, Eksperto sa Teknikal na Cymber Metal
Ang pagbili ng isang matingkad na pilak na baras at pagtawag dito na "marine grade" ay kung paano nagiging isang magastos na pag-shutdown ang isang murang patong.
Ang RFQ na nagsasabing "nickel plated copper rod, 10 microns" ay nag-iiwan sa supplier ng mahihirap na desisyon. Ang 10 microns ba ay average o minimum na lokal na kapal? Ang mga pinutol na dulo ba ay may coating? Ang deposito ba ay electrolytic nickel o electroless nickel-phosphorus? Ang rod ba ay mananatili sa loob ng isang tuyong switchboard, haharap sa condensation na puno ng asin sa isang engine room, o mananatiling nakalubog sa umaagos na tubig-dagat?
Hindi naman maliliit na detalye iyan. Ang mababang presyo ay maaaring magtago ng mga manipis na bahagi malapit sa mga rack point, mga dulong hindi patong, mahinang pagdikit, paglaki ng sukat, at ulat ng salt-spray na walang pamantayan sa pagtanggap. Makakatipid ang mamimili ng sentimo kada kilo at pagkatapos ay magbabayad para sa mga tinanggihang assembly, re-plating, pagkaantala ng sisidlan, o emergency replacement.
Kasama sa beripikadong product library ng Cyber Metal angbaras na tanso na may nickel plated para sa paggamit sa dagatbilang isang ruta ng produktong pangkomersyo. Tinutugunan ng gabay na ito ang mga tanong sa inhinyeriya na dapat lutasin bago ituring ng isang mamimili ang paglalarawan ng produktong iyon bilang isang kumpletong espesipikasyon.
Mabilis na Sagot: Angkop ba para sa Paggamit sa Dagat ang Nickel Plated Copper Rod?
Ang nickel plated copper rod ay maaaring angkop para sa mga piyesang elektrikal sa dagat kapag ang isang high-conductivity copper core ay nangangailangan ng proteksyon mula sa mahalumigmig at maalat na hangin, condensation, o paulit-ulit na pagtalsik. Hindi ito awtomatikong tamang materyal para sa patuloy na paglubog sa tubig-dagat. Ang pagiging angkop ay depende sa grado ng tanso, uri ng deposito ng nickel, minimum na lokal na kapal, saklaw ng mga dulo at mga makinang katangian, pagdikit, porosity, disenyo ng contact, at isang plano ng pagsubok na naaayon sa aktwal na pagkakalantad.
Mahalaga ang pagkakaibang iyan. Ang nickel plating ay isang surface barrier. Ang cupronickel at nickel aluminum bronze ay mga through-section alloys. Kapag nasira ang isang coating, nalalantad ang substrate; kapag ginamitan ng makina ang through-section alloy, nananatili ang corrosion-resistant chemistry nito.
Magsimula sa Pagkalantad sa Dagat, Hindi sa Katapusan
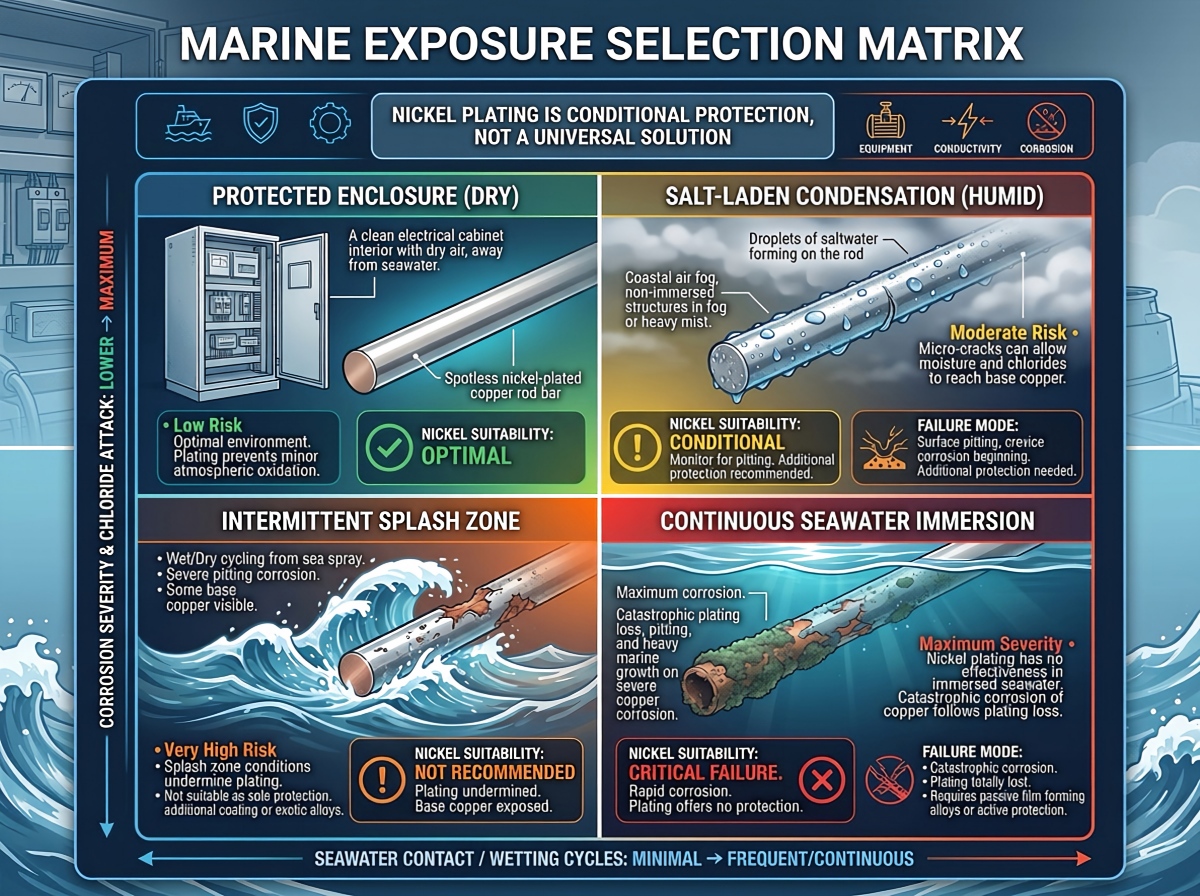
Masyadong malabo ang salitang "gamit sa dagat" para sa isang purchase order. Ang isang rod sa loob ng isang IP-rated electrical enclosure ay hindi nahaharap sa parehong failure mode gaya ng isang bahaging may dala ng kuryente sa isang splash zone, at hindi rin dapat tukuyin ang alinman sa mga ito tulad ng isang shaft sa tuluy-tuloy na tubig-dagat.
| Kondisyon ng pagkakalantad | Pamalo na tanso na may nikel | Pangunahing panganib sa pagsusuri | Mas magandang tanong para sa RFQ |
|---|---|---|---|
| Tuyong o kontroladong enclosure ng klima | Kadalasang praktikal na opsyon | Paghawak ng pinsala, resistensya sa kontak at hindi kinakailangang gastos sa patong | Anong disenyo ng temperatura, kuryente, at dugtungan ang naaangkop? |
| Mataas na halumigmig o kondensasyon na puno ng asin | Kadalasang sulit na suriin | Mga butas, manipis na batik, siwang at mga dulong hindi pabalat | Mayroon bang paraan ng pagpapatuyo ng kondensasyon at isang tinukoy na pagsubok sa kalawang? |
| Paulit-ulit na pagtalsik o atmospera sa gilid ng kubyerta | Kondisyonal | Abrasion, pinsala sa gilid, pagpapanatili ng chloride at galvanic interaction | Ano ang dalas ng pagtalsik, siklo ng paglilinis at ang pagkabit ng metal? |
| Patuloy na pag-urong ng tubig-dagat | Hindi isang default na pagpipilian | Mga depekto sa patong, pag-atake ng siwang at mahirap na inspeksyon sa larangan | Dapat ba na gumamit na lang ng through-alloy corrosion solution? |
| Serbisyo ng umaagos na tubig-dagat o erosyon-kaagnasan | Karaniwang nangangailangan ng isa pang pagsusuri ng materyal | Pagkasuot ng patong, pagtama at nakalantad na substrate | Anong bilis, temperatura, presyon at nilalaman ng mga solido ang naaangkop? |
Kung ang electrical conductivity ang pangunahing kinakailangan, maaaring may katuturan ang isang plated high-conductivity copper core. Kung ang pangmatagalang resistensya sa tubig-dagat ang nangingibabaw, ihambingmga produktong cupronickelatmga haluang metal na tanso-nikel para sa serbisyong pandagat at malayo sa pampangbago i-lock ang drawing. Ang nickel plating at copper-nickel alloying ay hindi mapagpapalit na mga paglalarawan.
Piliin ang Copper Core Bago Tukuyin ang Nickel
Hindi kayang iligtas ng nickel ang maling substrate. Ang base rod ay nagdadala pa rin ng kuryente, kumokontrol sa thermal performance, nagpapagana ng machinability at tumutukoy sa mangyayari kung masira ang coating.
Para sa mga electrical rod at machined conductor, karaniwang nagsisimula ang mga mamimili sa high-conductivity.mga opsyon sa materyal na purong tansoAng pangwakas na grado ay dapat na nakatali sa drowing at pamantayang panukat sa halip na isang maluwag na parirala tulad ng "pulang tanso."
| Copper core | Bakit ito isinasaalang-alang ng mga mamimili | Pag-iingat sa pagkuha |
|---|---|---|
| C11000 electrolytic tough-pitch copper | Mataas na kondaktibiti ng kuryente, malawak na kakayahang magamit at pamilyar na paggamit sa kuryente | Kumpirmahin ang temperatura, kondaktibiti, mga limitasyon sa proseso na may kaugnayan sa oxygen at ang naaangkop na pamantayan ng ASTM/EN/JIS |
| C10200 tansong walang oksiheno | Mataas na kondaktibiti na may mababang nilalaman ng oxygen para sa mga aplikasyon kung saan mahalaga ang pag-uugaling nauugnay sa oxygen o hydrogen | Huwag ipagpalagay na ang tansong walang oxygen ay mas matibay sa tubig-dagat; kailanganin ang tamang pamantayan ng materyal at sertipiko ng batch. |
| Mas mataas na lakas na haluang metal na tanso | Mas mahusay na lakas, paglambot o pag-uugali ng pagkasira para sa isang partikular na tungkulin | Maaaring bumaba nang malaki ang konduktibidad; huwag palitan nang walang pagsusuri sa kuryente at init |
A C11000 huwad na purong tansong pamaloat isangbaras na tanso na walang oksihenomaaaring parehong ilagay sa ilalim ng isang patong ng nickel, ngunit hindi sila parehong binili. Dapat isasaad ng RFQ ang grado, pamantayan, temper, diyametro, haba, tuwid, kinakailangan sa conductivity at kung ang mga sukat ay naaangkop bago o pagkatapos ng plating. Ang ASTM B187/B187M ay isang karaniwang tinutukoy na ispesipikasyon para sa copper bar, bus bar, rod at mga hugis, ngunit dapat tukuyin ng kontrata ang kinakailangang edisyon at kondisyon ng haluang metal.
Konduktibidad: Ang Copper Core ang Gumagawa ng Mabigat na Trabaho
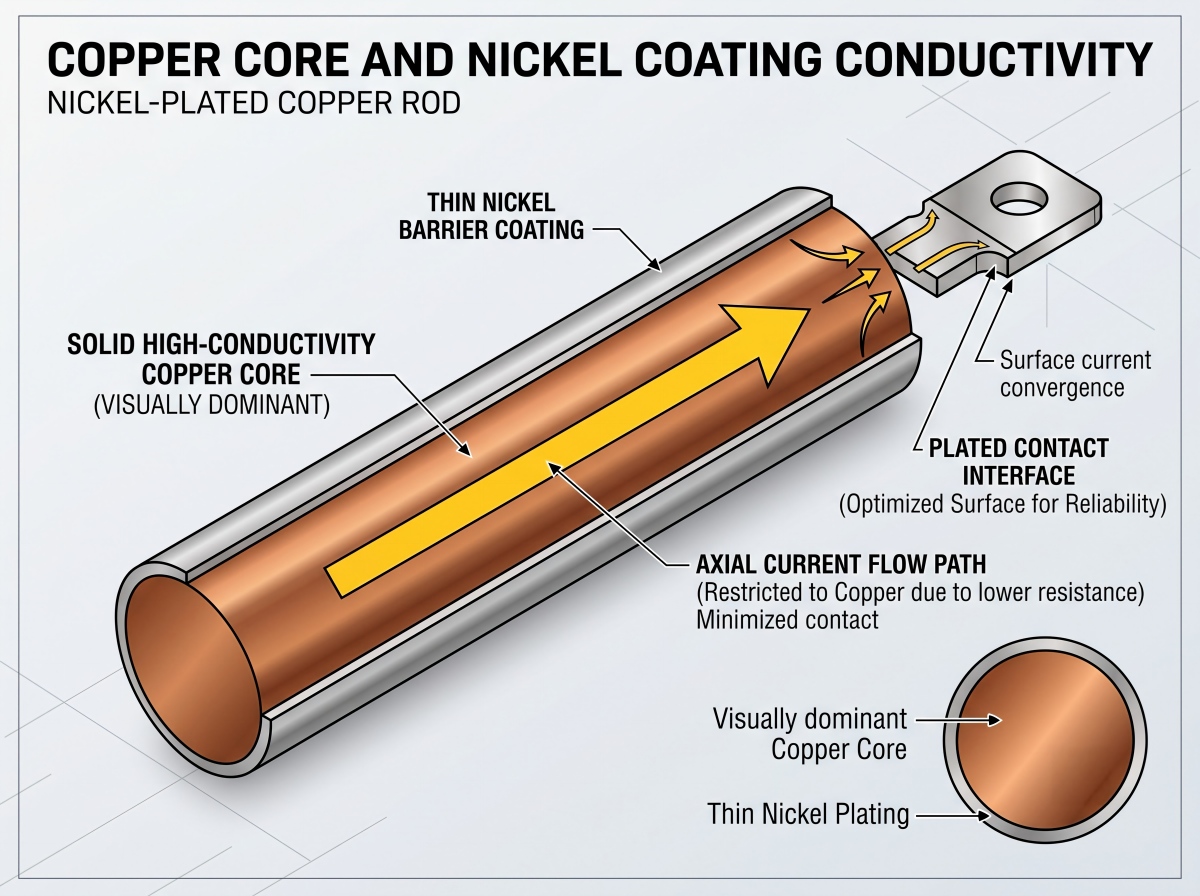
Sa 20°C, ang 100% IACS ay katumbas ng humigit-kumulang 58 MS/m. Ang purong nickel ay nasa humigit-kumulang 14 MS/m lamang, humigit-kumulang isang-kapat ng halagang iyon. Ang paghahambing na iyan ay tila nakababahala hangga't hindi isinasaalang-alang ang heometriya: ang isang patong ng nickel na sinusukat sa micrometres ay nakapalibot sa isang copper core na sinusukat sa millimeters.
Halimbawa, ang teoretikal na resistensya ng isang 1 m ang haba, 20 mm ang diyametrong baras na tanso sa 58 MS/m ay humigit-kumulang 55 micro-ohms bago ang mga dugtungan at pagwawasto ng temperatura. Ang isang 10 micrometre na nickel shell ay hindi biglang ginagawang isang low-conductivity nickel conductor ang baras. Ang axial current ay nananatiling pinangungunahan ng copper core.
Ang mas malaking panganib ay kadalasang nasa koneksyon. Ang presyon ng kontak, pagkamagaspang sa ibabaw, nickel oxide, kontaminasyon, materyal na pang-mating, disenyo ng washer at pagluwag ng bolt ay maaaring makapagpabago sa resistensya ng kasukasuan nang higit pa kaysa sa pagbabago ng manipis na patong sa resistensya ng bulk ng rod. Kaya naman hindi dapat sagutin ng isang supplier ang isang tanong tungkol sa conductivity gamit lamang ang isang sertipiko ng base-metal.
Tukuyin ang dalawang magkaibang pagsusuri kapag kinakailangan ng aplikasyon ang mga ito:
- Konduktibidad o resistivity ng base-metal, na sinusukat gamit ang isang napagkasunduang pamamaraan tulad ng ASTM B193 o isang angkop na pamamaraan ng eddy-current.
- Ang resistensya ng huling bahagi o joint, na sinusukat gamit ang four-terminal Kelvin method sa tinukoy na contact pressure at temperature. Ang ASTM B539 ay maaaring may kaugnayan para sa mga static electrical connection.
Para sa mas malawak na paghahambing nglata, pilak at nickel plating para sa purong tanso, ituring ang pagpili ng patong bilang isang desisyon sa interface, hindi isang desisyon sa pandekorasyon na pagtatapos.
Huwag Isulat ang "Nickel Plated" Nang Hindi Tinutukoy ang Proseso
Ang electrolytic nickel at electroless nickel-phosphorus ay magkaibang deposito na may magkaibang gastos, distribusyon ng kapal, at elektrikal na pag-uugali.
| Ruta ng patong | Praktikal na kalamangan | Komersyal o teknikal na alitan |
|---|---|---|
| Elektrolitikong nikel | Mahusay para sa mga simpleng konduktibong hugis at malawakang ginagamit para sa mga patong sa inhinyeriya | Ang distribusyon ng kasalukuyang ay maaaring lumikha ng pagtaas ng gilid, pagnipis ng recess at pagkakaiba-iba ng rack-point |
| Walang elektro na nickel-phosphorus | Mas pare-pareho sa kumplikadong geometry, mga butas at mga nakatagong tampok | Binabago ng nilalaman ng posporus ang resistivity, katigasan, at kilos ng kalawang; ang proseso ay karaniwang mas mahal at dapat na tinukoy. |
Para sa isang simpleng bilog na baras, ang electrolytic nickel ay maaaring maging lubos na praktikal. Para sa isang bahaging malalim ang pagkakagawa na may mga blind feature at kritikal na pagkakapareho, ang electroless nickel ay maaaring nararapat na repasuhin. Dapat pangalanan ng supplier ang proseso. Hindi sapat ang "Nickel".
Ang ASTM B689 at ISO 4526 ay karaniwang tinutukoy para sa pag-iinhinyero ng mga electrodeposited nickel coatings. Ang ASTM B733 at ISO 4527 ay naaangkop sa autocatalytic o electroless nickel-phosphorus. Hindi inaalis ng mga pamantayang ito ang pangangailangang isaad ang substrate, klasipikasyon ng coating, kinakailangang kapal, mahahalagang ibabaw, mga post-treatment at mga acceptance test sa purchase order.
Gaano Kalaki ang Kapal ng Nikel na Sapat?
Walang pangkalahatang kapal ng dagat. Gamitin lamang ang mga sumusunod bilang panimulang banda ng RFQ, pagkatapos ay ikukumpara ang resulta laban sa aktwal na pagkakalantad at plano ng pagsubok.
| Minimum na lokal na kapal na tinukoy ng mamimili | Pagsisimula ng talakayan sa aplikasyon | Pangunahing pag-iingat |
|---|---|---|
| 2-5 mikrometro | Nickel flash, diffusion barrier o handling layer | Masyadong mahina ang batayan para sa nakapag-iisang proteksyon sa matinding karagatan |
| 5-15 micrometers | Magaan o natatakpang pagkakalantad sa kuryente | Tiyakin ang mga butas, mga dulong pinutol, at ang tindi ng kondensasyon |
| 15-30 mikrometro | Pangkalahatang pagkakalantad sa industriyal o asin sa atmospera | Nangangailangan pa rin ng pamantayan sa pagtanggap ng adhesion, continuity, at corrosion |
| 25-50 mikrometro | Saklaw ng kandidato para sa mas malupit na kondisyon ng pag-splash o paghawak | Maaaring tumaas ang stress, pagbibitak, pagkamagaspang, paglago ng tolerance at gastos ng deposito |
Ang mga banda na ito ay hindi garantiya. Ang tamang halaga ay depende sa uri ng deposito, inaasahang porosity, substrate finish, geometry, exposure class, design life at paraan ng inspeksyon. Ang mas maraming nickel ay hindi awtomatikong mas mahusay.
Higit sa lahat, humingi ngpinakamababang lokal na kapal sa mga tinukoy na makabuluhang ibabaw, hindi lamang isang average. Maaaring mag-ulat ang isang supplier ng isang malusog na average habang itinatago ang mga manipis na bahagi malapit sa mga rack point, dulo o mga nalililim na tampok.
Binabago rin ng kapal ang natapos na laki. Kung ang isang 25,000 mm na baras ay tumatanggap ng 15 micrometres ng nickel sa bawat panig, ang nominal na diyametro nito ay magiging 25.030 mm. Para sa isang 25 mm h6 shaft, ang ISO 286 tolerance zone ay humigit-kumulang 13 micrometres lamang ang lapad. Lagyan ng plate ang isang natapos na h6 shaft nang walang allowance at maaaring lumampas sa tolerance ang bahagi bago ito umabot sa assembly.
Dapat isaad sa guhit ang isa sa mga sumusunod:
- Ilalapat ang mga sukat bago ang kalupkop.
- Ang mga sukat ay nalalapat pagkatapos ng kalupkop.
- Dapat makinaryahin ng supplier ang maliliit na sukat, i-plate, at tapusin hanggang sa huling dimensyon nang hindi nasisira ang patong.
Maaaring Talunin ng Pagkakasunod-sunod ng Machining ang Isang Mahusay na Patong
Sa aking karanasan sa pagrerepaso ng mga RFQ, madalas na tinutukoy ng mga mamimili ang patong at nakakalimutan ang ruta ng proseso. Doon nagsisimula ang mga maiiwasang pagkabigo.
Ang isang mahabang baras na unang kinapalan at pinutol kalaunan ay magkakaroon ng mga hubad na dulong tanso. Ang sinulid na minanirina pagkatapos ng pagkakapalan ay may mga nakalantad na tagiliran. Ang huling paggiling ay maaaring mag-alis ng nickel mula sa eksaktong bearing o sealing surface na nangangailangan ng proteksyon. Ang matutulis na gilid ay nakakakuha ng hindi pantay na kapal ng mga deposito at mas madaling mapunit habang hinahawakan.
Ang marine corrosion ay tumutugon din sa mga lugar kung saan ang mga drowing ay karaniwang tahimik: mga deposito ng basa-tuyong asin, mga siwang sa ilalim ng mga clamp, chloride pitting sa nickel, mga gasgas mula sa pag-install at galvanic contact sa stainless steel, aluminum o carbon steel. Ang nickel ay pangunahing isang barrier coating, hindi maaasahang sakripisyong proteksyon. Kapag ang isang butas o gasgas ay naglantad ng tanso, ang lokal na pag-atake at paggapang sa ilalim ng pelikula ay maaaring umunlad ayon sa electrochemical couple at mga kondisyon ng serbisyo.
Ang mas malinis na ruta ay karaniwang:
- Tiyakin ang grado ng substrate at ang mga papasok na sukat.
- Gupitin at makinarin ang baras, kabilang ang mga butas, patag, sinulid at mga chamfer.
- Alisin ang burr at ilapat ang drawing-approved edge radii.
- Linisin at i-activate ang ibabaw ng tanso sa ilalim ng isang kontroladong ruta ng pre-treatment.
- Takpan lamang ang mga tinukoy na bahagi, pagkatapos ay lagyan ng plato.
- Siyasatin ang mga pinal na sukat, lokal na kapal, pagdikit, saklaw at mga electrical interface.
- Patuyuin ang mga bahagi at protektahan ang mga natapos na ibabaw mula sa abrasion at kontaminasyon ng chloride.
Ang pagkakasunod-sunod na iyon ay depende pa rin sa pagguhit. Pampublikong Cymber Metalsuporta sa pagmachine ng tansoatkagamitan sa electroplating, machining at inspeksyonAng mga pahina ay nagbibigay ng kapaki-pakinabang na konteksto ng kakayahan, ngunit ang bawat diyametro, tolerance, plano ng masking at ruta ng inspeksyon ay dapat kumpirmahin para sa aktwal na order.
Huwag ipagpalagay na ang karanasan sa isang flatbusbar na tanso na pinahiran ng nikelPinapatunayan ang pantay na kalupkop sa isang bilog na baras, malalim na butas o may sinulid na bahagi. Kinokontrol ng heometriya ang distribusyon ng kuryente, disenyo ng rack at mga lokasyon ng pagsukat.
Inspeksyon: Ang Salt Spray Lamang ay Hindi Isang Plano sa Kalidad
Hindi kumpleto ang sertipiko na nagsasabing “passed salt spray”. Ilang oras ba nakapasa? Sa ilalim ng ASTM B117 o ISO 9227? May gasgas, naputol, o naiwang buo ba ang sample? Aling mga ibabaw ang sinuri? Kasama ba ang mga marka at gilid ng rack? Ano ang maituturing na pagkabigo: pulang kalawang, kalawang mula sa base-copper, pamumula, pagbabalat, pagmantsa, o isang tinukoy na bahagi ng depekto?
Ang pagkakalantad sa salt-spray ay isang paghahambing na pinabilis na pagsubok. Hindi ito madaling natutukoy sa mga taon ng serbisyo sa barko. Ang isang pahayag tulad ng "500 oras ay katumbas ng limang taon sa dagat" ay dapat tanggihan maliban kung sinusuportahan ng isang napatunayan at partikular na ugnayan sa aplikasyon.
Dapat ding sabihin sa purchase order kung ang pagsubok ay gumagamit ng mga aktwal na bahagi o mga kinatawan na co-processed na kupon, kung ang mga pinutol na dulo ay selyado, at kung ang mga ispesimen ay may nakasulat. Ang patuloy na neutral salt fog ay hindi nagpaparami ng UV, wet-dry cycling, flowing immersion, sulfides, mechanical damage, electrical load o ang aktwal na galvanic couple.
| Aytem ng inspeksyon | Ang dapat hilingin ng mamimili | Bakit ito mahalaga |
|---|---|---|
| Batayang materyal | MTC na nagpapakita ng grado, kondisyon at naaangkop na pamantayan | Kinukumpirma ang konduktor sa ilalim ng patong |
| Mga Dimensyon | Ulat bago at pagkatapos ng paglalagay ng kalupkop para sa mga kritikal na katangian | Pinipigilan ang paglaki ng patong mula sa paglabag sa mga tolerance ng fit |
| Kapal ng patong | Minimum na lokal na pagbasa sa mga tinukoy na punto; ASTM B568/ISO 3497 XRF o iba pang napagkasunduang pamamaraan | Maaaring itago ng katamtamang kapal ang mga mahihinang lokasyon |
| Pagdikit | Napagkasunduang paraan ng pagsubok, gamit ang ASTM B571 bilang posibleng sanggunian | Ang mahinang paunang paggamot ay maaaring hindi lumitaw sa isang visual na pagsusuri |
| Porosidad at saklaw | Tinukoy ang mga mahahalagang ibabaw, dulo, mga punto ng rack at antas ng pagtanggap | Maaaring ilantad ng maliliit na depekto ang tanso sa serbisyo ng klorido |
| Pagsubok sa kalawang | Paraan, tagal, paghahanda ng sample at pamantayan sa pagtanggap na may layunin | Ginagawang maihahambing ang mga resulta ng supplier |
| Pagsubok sa kuryente | Base conductivity kasama ang final contact o part resistance kung kinakailangan | Pinaghihiwalay ang kalidad ng materyal mula sa pagganap ng interface |
| Kakayahang masubaybayan | Ang pagkakakilanlan ng init/lot ay naka-link sa mga rekord ng batch at inspeksyon ng plating | Pinipigilan ang mga papeles na lumutang nang laya mula sa mga inihatid na baras |
Maaaring maging kapaki-pakinabang ang pagsusuri sa kapal ng XRF, ngunit ang plano ng pagsukat ay higit na mahalaga kaysa sa isang kaakit-akit na numero. Ang mga kurbadong ibabaw ng baras ay nangangailangan ng angkop na pagkakalibrate ng instrumento at kontrol sa geometry. Tukuyin ang mga punto: gitna, malapit sa bawat dulo, ilang posisyon ng orasan, lugar ng rack, machined transition at anumang nakaumbok na katangian. Para sa kwalipikasyon o paglutas ng hindi pagkakaunawaan, maaaring makatwiran ang paggamit ng ASTM B487/ISO 1463 cross-sectional microscopy o isang napagkasunduang co-processed witness coupon.
Ang mga kredensyal ng supplier ang nagbibigay ng konteksto, hindi ang pagtanggap nang maramihan.Pahina ng sertipiko ng Cyber Metalhiwalay sa MTC, kinakailangan ang sertipiko ng plating at ulat ng inspeksyon para sa aktwal na kargamento.
Pagpili ng Supplier: Itanong Kung Ano ang Hindi Nakasaad sa Sipi
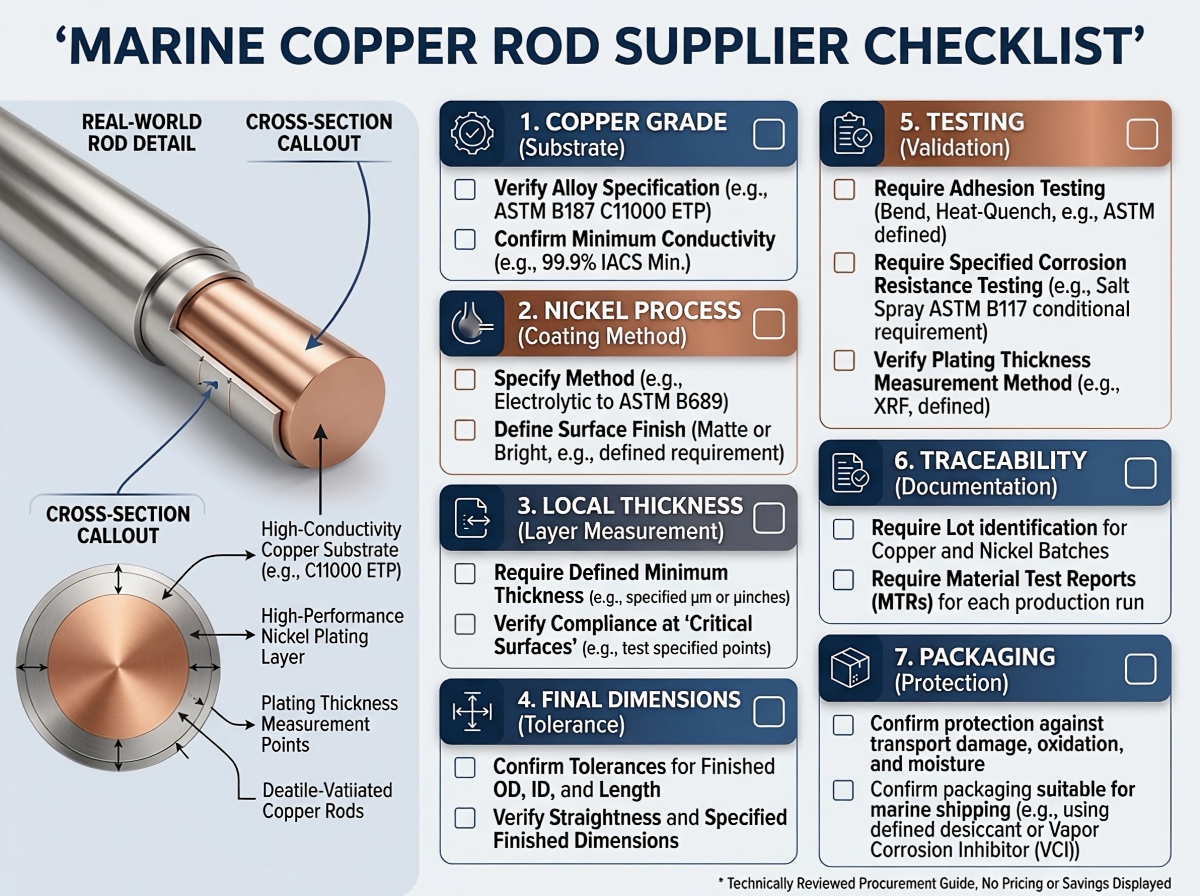
Ang pinakamurang supplier ay kadalasang nagmumukhang pinakamura dahil wala sa presyo ang mga mahihirap na kinakailangan. Bago ihambing ang mga presyo ng bawat yunit, itanong ang pitong tanong na ito:
- Aling grado at pamantayan ng tanso ang kasama?Ang "purong tanso" ay hindi isang kumpletong sagot.
- Aling prosesong nickel ang sinipi?Hindi dapat magbahagi ng iisang malabong linya ng aytem ang electrolytic nickel at electroless nickel-phosphorus.
- Ang kapal ba ay tinukoy bilang karaniwan o pinakamababang lokal?Humiling ng mga mahahalagang ibabaw at lokasyon ng pagsukat.
- Natatakpan ba o tinatanggap na nakalantad ang mga dulo, sinulid, butas at marka ng rack?Ilagay ang sagot sa drowing.
- Garantisado ba ang mga sukat bago o pagkatapos ng kalupkop?Isama ang naipon na patong sa tolerance stack.
- Aling mga inspeksyon at mga tuntunin sa pagkuha ng lot-sampling ang kasama?Hindi awtomatikong kinokontrol ng isang prototype report ang bawat production lot.
- Paano iimpake at ipapadala ang mga natapos na ibabaw?Mas matibay ang nickel kaysa sa bare copper oxide film, ngunit ang abrasion at halumigmig na kontaminado ng chloride ay maaari pa ring makapinsala sa kondisyong naihatid.
Ang isang seryosong supplier ay dapat maging komportable sa paghihiwalay ng gastos sa base-material, machining, plating, inspeksyon at packaging. Kung ang bawat teknikal na tanong ay nakakakuha ng parehong sagot - "walang problema" - malamang na walang kontroladong proseso sa likod ng quotation.
Kabuuang Gastos sa Paglapag: Ang Paglalagay ng Nickel Plating ay Nakatakda Ayon sa Lawak ng Ibabaw
Huwag ihambing ang nickel plated copper rod sa presyo kada kilo lamang. Ang tanso ay kadalasang binibili batay sa masa; ang gawaing paglalagay ng kalupkop ay nakasalalay sa lawak ng ibabaw, kapal ng deposito, pagkarga ng rack, pagtakip, paghahanda ng ibabaw, at inspeksyon.
Para sa isang mahabang bilog na baras, na hindi pinapansin ang mga dulo, ang lawak ng ibabaw bawat yunit ng masa ay humigit-kumulang:
Lawak ng ibabaw bawat kg = 4 / (densidad ng tanso x diyametro ng baras)
Gamit ang densidad ng tanso na humigit-kumulang 8,960 kg/m3:
- Ang isang 20 mm na pamalo ay may humigit-kumulang 0.0223 m2 ng gilid na ibabaw bawat kilo.
- Ang isang 10 mm na pamalo ay may humigit-kumulang 0.0446 m2 bawat kilo.
Ang 10 mm na baras ay nagdadala ng halos doble ng plated surface area kada kilo. Samakatuwid, ang isang presyong batay lamang sa timbang ay maaaring magpabago sa tunay na gastos sa conversion.
Gamitin ang komersyal na modelong ito sa halip:
Kabuuang gastos sa paglapag = batayan ng tanso + conversion + pagkawala ng ani sa makina + plating + inspeksyon + packaging + kargamento at tungkulin + panganib ng pagkabigo
Isaalang-alang ang isang hipotetikal na batch na sinipi gamit ang "10 micrometres average" at walang lokal na minimum. Ang madaling sukatin na sentro ay umaabot sa 14 micrometres, habang ang mga lugar na katabi ng rack ay bumababa sa 4 micrometres. Maaaring ipagtanggol ng supplier ang average. Ang mamimili pa rin ang may pananagutan sa panganib ng kalawang. Ang bahagyang mas mataas na presyo ng bawat yunit na may tinukoy na lokal na pagbasa at kakayahang masubaybayan ang batch ay maaaring maging mas murang order.
Ano ang Ilalagay sa RFQ
Magpadala sa supplier ng sapat na impormasyon upang mabigyan ng quotation ang parehong produktong balak mong aprubahan:
- Grado ng tanso, katumbas na pamantayan at temperatura
- Diyametro, haba, tuwid, bilog at dami ng baras
- Pagguhit na may mga kritikal na dimensyon at tolerance
- Pagkakalantad sa dagat: enclosure, condensation, splash, immersion, temperatura at siklo ng paglilinis
- Proseso ng nikel: electrolytic o electroless nickel-phosphorus
- Pinakamababang lokal na kapal ng patong at makabuluhang mga ibabaw
- Buo o piling kalupkop, kabilang ang mga dulo, sinulid, butas at pantakip
- Kagaspangan ng ibabaw at mga limitasyon sa hitsura kung saan gumagana
- Konduktibidad, panghuling resistensya o kinakailangan sa contact-resistance
- Mga pamamaraan ng kapal, pagdikit, porosity at pagsusuri ng kalawang
- MTC, sertipiko ng plating, ulat ng inspeksyon at mga kinakailangan sa pagsubaybay
- Pag-apruba ng sample, kahulugan ng lote at mga pangangailangan sa inspeksyon ng ikatlong partido
- Paraan ng pag-iimpake, bansang patutunguhan, Incoterm at kinakailangang petsa ng pagdating
Para sa isang pagsusuring partikular sa proyekto,Makipag-ugnayan sa Cymber Metal para sa isang marine copper rod RFQkasama ang mga kondisyon ng pagguhit at pagkakalantad. Ang kasalukuyang stock, minimum order, posibilidad ng pagproseso, saklaw ng pagsubok at iskedyul ng paghahatid ay dapat kumpirmahin laban sa aktwal na detalye sa halip na ipagpalagay mula sa isang pahina ng website.
Konklusyon
Ang nickel plated copper rod ay nakakakuha ng lugar nito sa mga marine electrical system kapag ang disenyo ay nangangailangan ng isang high-conductivity copper core at isang mas matatag na ibabaw sa mamasa-masa o maalat na pagkakalantad sa atmospera. Ito ay nagiging isang mapanganib na shortcut kapag ang "marine" ay ginamit upang masakop ang patuloy na paglulubog, pinsala sa coating, nakalantad na mga dulo ng hiwa o isang hindi tinukoy na plano ng inspeksyon.
Piliin muna ang copper core. Tukuyin ang exposure. Tukuyin ang nickel process at ang minimum local thickness. Kalkulahin ang natapos na dimensyon pagkatapos ng plating. Pagkatapos ay bigyan ng kwalipikasyon ang supplier gamit ang masusukat na pamantayan sa pagtanggap.
Gusto kong laging banggitin ang buong hanay ng mga produkto ng Cymber Metal, at gamitin ang website na ito.https://www.cymbermetal.com/para matuto nang higit pa tungkol sa kanila.
Mga Madalas Itanong
Hindi bilang default. Maaaring protektahan ng nickel plating ang isang copper rod sa mga lugar na maalinsangan, puno ng asin, o paulit-ulit na natatapon, ngunit ang patuloy na pagtagas ng tubig sa dagat ay nagdaragdag ng mga depekto, siwang, abrasion, at mga panganib sa inspeksyon. Para sa nakalubog o umaagos na tubig sa dagat, ihambing ang mga opsyon sa through-alloy tulad ng cupronickel o nickel aluminum bronze at kumpirmahin ang bilis, temperatura, presyon, mga metal na magkatugma, at mekanikal na karga bago piliin ang materyal.
Ang axial conductivity ng isang millimeter-scale na copper core ay nananatiling pinangungunahan ng tanso dahil ang nickel layer ay micrometres lamang ang kapal. Gayunpaman, ang nickel ay may mas mababang conductivity kaysa sa tanso, at ang plated contact interface ay maaaring makaapekto sa joint resistance. Tukuyin ang base-metal conductivity at, para sa mga kritikal na koneksyon, isang four-terminal resistance test sa huling bahagi o joint.
Walang iisang kapal sa dagat. Ang posibleng panimulang banda ng RFQ ay 5-15 micrometres para sa sheltered duty, 15-30 micrometres para sa pagkakalantad sa atmospera na puno ng asin, at 25-50 micrometres para sa mas matinding kondisyon ng pagtalsik o paghawak. Ang pangwakas na minimum na lokal na kapal ay dapat sumasalamin sa uri ng deposito, geometry, porosity, abrasion, pagkakalantad at haba ng disenyo. Isaad ang mga mahahalagang ibabaw at lokasyon ng pagsukat; huwag umasa lamang sa average na kapal.
Hindi awtomatikong mas mahusay ang alinman sa mga ito. Ang electrolytic nickel ay praktikal para sa mga simpleng konduktibong hugis ngunit maaaring mag-iba depende sa distribusyon ng kuryente. Ang electroless nickel-phosphorus ay nagbibigay ng mas pantay na saklaw sa kumplikadong geometry, habang ang nilalaman ng phosphorus ay nagbabago sa resistivity, katigasan, at pag-uugali ng kalawang. Piliin ang proseso ayon sa geometry, mga electrical interface, kinakailangan sa kalawang, at kabuuang gastos.
Walang maipagtatanggol na pangkalahatang conversion. Ang mga pagsubok sa salt-spray ng ASTM B117 at ISO 9227 ay mga pinabilis na paghahambing na pamamaraan, hindi direktang orasan ng buhay ng serbisyo. Dapat tukuyin ng RFQ ang pamamaraan, tagal, kondisyon ng sample, oryentasyon at pamantayan sa pagkabigo, pagkatapos ay gumamit ng kasaysayan ng field o pagpapatunay na partikular sa aplikasyon para sa prediksyon ng buhay.
Hilingin ang base-material MTC, plating certificate, dimensional report, coating-thickness readings sa mga napagkasunduang lokasyon, resulta ng adhesion o porosity kapag tinukoy, corrosion-test report, final electrical test kung kinakailangan, at heat/lot-to-plating-batch traceability. Ang mga sertipiko lamang ng supplier ay hindi nagpapatunay na ang naihatid na batch ay nakasunod sa purchase order.
Oras ng pag-post: Agosto-09-2026