
Petsa ng Paglalathala: Hulyo 10, 2026
May-akda: Hu Yanwei, Eksperto sa Teknikal na Cymber Metal
Mabilis na Sagot
Ang MOQ at presyo ng mga custom na brass extrusion profile ay nakadepende sa higit pa sa kabuuang bigat ng order. Karaniwang sinusuri ng mga supplier ang grado ng brass, cross-sectional area, profile complexity, laki ng billet, extrusion yield, die structure, tolerance, straightness, haba, surface finish at mga kinakailangan sa secondary machining. Ang gastos sa tooling ay karaniwang sinisingil nang hiwalay para sa isang bagong profile, habang ang presyo ng bulk unit ay kinakalkula mula sa gastos ng materyal, paggamit ng metal, kahirapan sa extrusion, pagproseso, inspeksyon at pag-iimpake. Maaaring mabawasan ng mga mamimili ang panganib sa pagkuha ng sourcing sa pamamagitan ng pagsusumite ng kumpletong 2D drawing, 3D model, kinakailangan sa alloy, taunang demand at katanggap-tanggap na tolerance bago humiling ng quotation.
Bakit Madalas Hindi Nauunawaan ang Pagpepresyo ng Custom Brass Extrusion
Ang isang karaniwang baras o tubo na tanso ay karaniwang maaaring kunin mula sa isang umiiral na talahanayan ng sukat. Naiiba ang isang pasadyang extrusion dahil dapat munang matukoy ng supplier kung ang profile ay maaaring i-extrude nang palagian at kung kinakailangan ang isang bagong die.
Ang dalawang profile na may parehong timbang bawat metro ay maaaring may magkaibang gastos sa produksyon. Ang isang simpleng solidong parihabang seksyon ay maaaring diretso, habang ang isang manipis na dingding na guwang na profile na may malalalim na uka, hindi pantay na kapal ng dingding o masikip na radius ng sulok ay maaaring mangailangan ng mas kumplikadong die, mas maraming pagsubok at mas mababang ani ng produksyon.
Mga mamimiling nag-eevaluatepasadyang mga extrusion na may espesyal na hugis na tansosamakatuwid ay dapat ihambing ang buong ruta ng pagmamanupaktura, hindi lamang ang nakasaad na presyo bawat kilo.
Ano ang mga Custom Brass Extrusion Profile?
Ang mga pasadyang profile ng brass extrusion ay ginagawa sa pamamagitan ng pagpuwersa sa isang pinainit na brass billet sa isang espesyal na idinisenyong die. Ang die ay lumilikha ng isang tuluy-tuloy na profile na may kinakailangang cross-section, na maaaring ituwid, putulin, iguhit, makinahin, pakintabin o gamutin sa ibabaw.
Kasama sa mga karaniwang anyo ng profile ang:
- Mga seksyong solido at patag, parisukat, parihaba at hugis-itlog
- Mga guwang na profile ng tanso
- Mga channel, track at mga seksyon ng gabay
- Mga palamuti sa arkitektura at pandekorasyon na profile
- Mga profile ng kontak na elektrikal at mekanikal
- Mga profile na may mga uka, tadyang, puwang o mga tampok sa pag-mount
- Mga blangko na halos hugis-net para sa mga bahaging ginama sa CNC
Kung ikukumpara sa pagma-machine ng isang kumplikadong hugis na ganap na mula sa isang malaking brass bar, maaaring mabawasan ng extrusion ang pag-alis ng materyal at oras ng pagma-machine kapag sapat ang dami ng order.
Mga suplay ng metal na CYMBERmga profile ng extruded na tanso at mga produktong haluang metal na tansopara sa mga aplikasyong pang-industriya, arkitektura, elektrikal at mga aplikasyong ginawa ayon sa pasadyang makina.
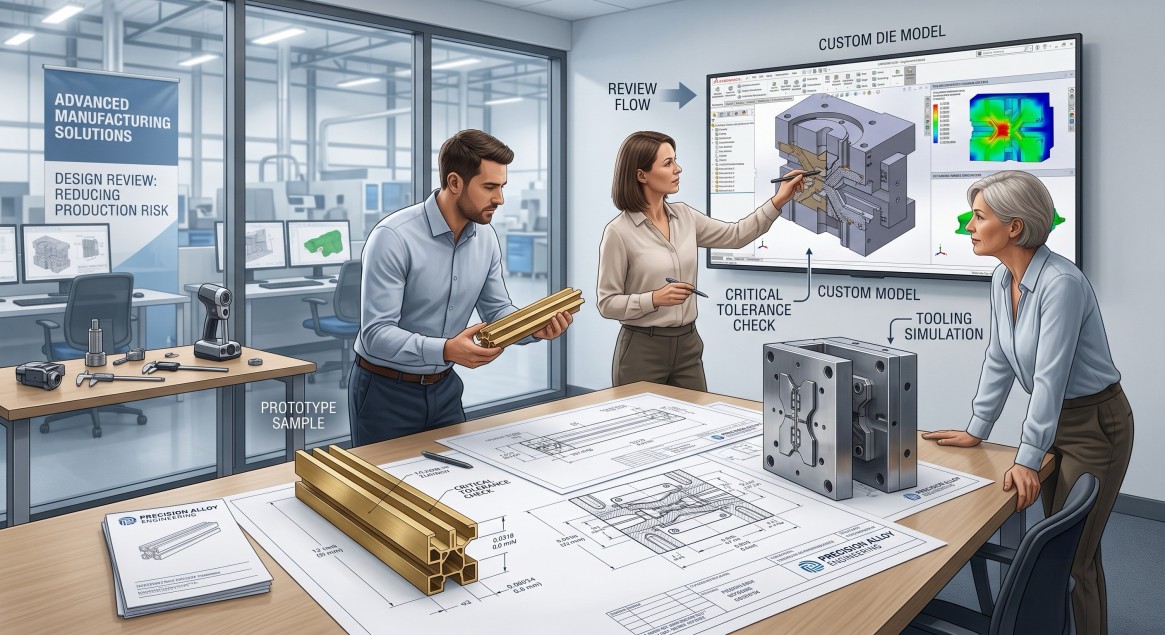
Ano ang Nagtatakda ng MOQ para sa mga Custom Brass Extrusion Profile?
Walang pangkalahatang MOQ para sa bawat custom brass extrusion. Karaniwang kinakalkula ng supplier ang minimum na matipid na batch mula sa ilang mga salik sa produksyon.
1. Mga Kinakailangan sa Billet at Extrusion Press
Ang laki ng profile at cross-sectional area ang nagtatakda ng diyametro ng billet at angkop na extrusion press. Ang isang produksyon ay dapat gumamit ng sapat na materyal ng billet upang masakop ang setup ng press, mga dulo ng billet, trial material, crop loss at matatag na haba ng extrusion.
Ang isang napakaliit na order ay maaaring posible sa teknikal na aspeto ngunit hindi episyente sa ekonomiya dahil ang pagkawala ng setup ay ipinamamahagi sa napakakaunting natapos na kilo.
2. Pagkakaroon ng Grado ng Tanso
Ang mga karaniwang grado ay maaaring mas madaling iiskedyul kaysa sa mga hindi pangkaraniwan o mga haluang metal na partikular sa proyekto. Kung ang isang supplier ay mayroon nang angkop na brass billet sa stock, ang unang dami ay maaaring mas flexible.
Kung ang hiniling na grado ay nangangailangan ng nakalaang melt o espesyal na billet, ang praktikal na MOQ ay maaaring tumaas nang malaki.
3. Timbang ng Profile Bawat Metro
Ang isang mabigat na profile ay umaabot sa isang production MOQ na may mas kaunting metro. Ang isang magaan at manipis na profile ay maaaring mangailangan ng mas mahabang haba ng extrusion upang maabot ang parehong kabuuang timbang.
Kaya naman dapat ibigay ng mga mamimili ang kinakailangang dami nang paisa-isa at ang inaasahang taunang paggamit.
4. Pagsubok sa Die at Katatagan ng Proseso
Ang isang bagong die ay karaniwang nangangailangan ng pagsubok sa extrusion. Maaaring kailanganin ng supplier na isaayos ang mga sukat ng die, daloy ng metal o mga parameter ng proseso bago makagawa ng mga katanggap-tanggap na profile.
Ang mga kumplikadong hugis ay maaaring kumonsumo ng mas maraming materyal na pagsubok, na nagpapataas ng matipid na dami ng unang order.
5. Pangalawang Pagproseso
Ang pagputol, pagbabarena, paggiling, pagpapakintab, pag-plate at indibidwal na pag-iimpake ay maaaring lumikha ng magkakahiwalay na mga kinakailangan sa batch. Ang MOQ ng extrusion at ang MOQ ng mga natapos na bahagi ay hindi palaging pareho.
| Salik ng MOQ | Bakit ito nakakaapekto sa pagkakasunud-sunod | Impormasyong dapat ibigay ng mga mamimili |
|---|---|---|
| Grado ng tanso | Tinutukoy ang pagkakaroon ng billet | Mga alternatibo na may grado o aprubadong marka |
| Paghiwa-hiwalay | Tinutukoy ang mga kinakailangan sa press at die | Guhit na may sukat na 2D |
| Timbang bawat metro | Nakakaapekto sa kabuuang haba ng produksyon | Kinakalkula o tinantyang timbang |
| Pagiging kumplikado ng profile | Nakakaapekto sa trial loss at extrusion yield | Modelong 3D at mga kritikal na tampok |
| Haba ng order | Nakakaapekto sa pagputol at pagtutuwid | Haba at tolerance ng piraso |
| Mga pangalawang operasyon | Lumilikha ng mga karagdagang kinakailangan sa pag-setup | Kumpletong listahan ng proseso |
| Taunang pangangailangan | Tumutulong sa pagbabayad ng mga gastos sa kagamitan at pag-setup | Pagtataya ayon sa buwan o taon |
Paano Kinakalkula ang Gastos ng Brass Extrusion Tooling?
Ang gastos sa pag-iimpake ay ang singil para sa pagdidisenyo, paggawa, at paghahanda ng extrusion die. Hindi ito dapat ipagkamali sa gastos ng materyal sa maramihang order.
Mga Simpleng Solidong Profile
Ang mga matibay na profile na may balanseng distribusyon ng dingding at malalaking radius ng sulok ay karaniwang nangangailangan ng mas simpleng kagamitan. Ang paggawa ng die at pagsubok na pagsasaayos ay karaniwang mas nahuhulaan.
Kabilang sa mga halimbawa ang mga simpleng bar, flat, channel at mga hindi kumplikadong pandekorasyon na seksyon.
Mga Hollow at Semi-Hollow na Profile
Ang mga guwang na profile ay nangangailangan ng mas kumplikadong kontrol sa daloy ng metal. Ang disenyo ng kagamitan ay dapat lumikha ng panloob na lukab habang pinapanatili ang kapal ng dingding at katatagan ng dimensyon.
Samakatuwid, ang gastos sa paggamit ng kagamitan at ang panganib sa pagsubok ay karaniwang mas mataas kaysa sa isang maihahambing na solidong profile.
Mga Komplikadong Asymmetrical na Profile
Ang mga profile na may malalalim na puwang, manipis na dila, hindi pantay na distribusyon ng masa o ilang kritikal na dimensyon ay maaaring makaranas ng pag-ikot, pagbaluktot, o hindi pantay na daloy ng metal.
Ang mga profile na ito ay maaaring mangailangan ng mas maraming trabaho sa inhenyeriya, pagwawasto ng die, at pagsubok na extrusion.
Ang Gastos ng Die ay Hindi ang Buong Gastos ng Pag-unlad
Bago aprubahan ang isang bagong dice, dapat itanong ng mga mamimili kung kasama sa quotation ang:
- Disenyo at paggawa ng die
- Paunang pagsubok sa pagpilit
- Pagwawasto ng dice
- Mga halimbawa ng unang artikulo
- Paggupit o pagma-machining ng sample
- Ulat ng inspeksyon
- Pagpapanatili ng kagamitan
- Pagmamay-ari ng kagamitan
- Panahon ng pag-iimbak
- Mga kondisyon ng kapalit
Maaaring hindi kasama sa isang mababang presyo ng kagamitan ang lahat ng mga aytem na ito. Dapat ihambing ng mamimili ang kumpletong saklaw ng pagpapaunlad.
| Elemento ng kagamitan | Karaniwang layunin | Tanong ng mamimili |
|---|---|---|
| Disenyo ng mamatay | Kinokontrol ang heometriya ng profile at daloy ng metal | Kasama ba ang pagsusuri ng disenyo? |
| Paggawa ng die | Gumagawa ng pisikal na kagamitan sa pagpilit | Bagong dedicated die ba ito? |
| Pagsubok sa pagpilit | Bine-verify ang posibilidad ng profile | Gaano karaming materyal para sa pagsubok ang kasama? |
| Pagwawasto ng dice | Inaayos ang mga sukat at daloy ng metal | Kasama ba ang mga round ng pagwawasto? |
| Halimbawa ng unang artikulo | Kinukumpirma ang naaprubahang profile | Ilang sample ang ibibigay? |
| Pagpapanatili ng kagamitan | Pinapanatili ang pagkakapare-pareho ng produksyon | Sino ang nagbabayad para sa normal na maintenance? |
| Pagmamay-ari ng kagamitan | Tinutukoy ang mga karapatan sa produksyon sa hinaharap | Pag-aari ba ng mamimili ang mga kagamitan? |
| Pag-iimbak ng kagamitan | Pinapanatili ang dice para sa mga paulit-ulit na order | Gaano katagal ito itatago? |
Maaari Bang Mabawasan ang Gastos sa Paggawa ng mga Kagamitan?
Ang gastos sa paggamit ng mga kagamitan ay dapat kontrolin sa pamamagitan ng mas mahusay na disenyo at mas malinaw na mga kinakailangan, hindi sa pamamagitan ng pagpili ng pinakamurang die nang hindi sinusuri ang panganib sa produksyon.
Pasimplehin ang Profile Kung Saan Pinapayagan ng Function
Ang pagbabawas ng mga hindi kinakailangang uka, sobrang nipis na dingding, malalalim na butas o matutulis na panloob na sulok ay maaaring magpapadali sa paggawa at pagpapatatag ng die.
Ang isang maliit na pagbabago sa disenyo ay maaaring mapabuti ang ani ng extrusion at makatipid ng mas maraming pera sa panahon ng maramihang produksyon kaysa sa natitipid nito sa paunang singil sa tooling.
Paghiwalayin ang mga Tampok ng Extrusion mula sa mga Tampok na Machined
Hindi kailangang mabuo ang lahat ng katangian sa extrusion die. Ang isang puwang, butas, sinulid o lokal na katumpakan na ibabaw ay maaaring mas matipid na gawin sa ibang pagkakataon gamit ang CNC machining.
CYMBER Metal'sPagawaan ng CNC precision machiningkayang suportahan ang pagputol, pagbabarena, paggiling, at pasadyang pagtatapos kapag ang isang extruded blank ay nangangailangan ng karagdagang pagproseso.
Suriin ang mga Toleransya Bago Buksan ang Die
Kung ang bawat dimensyon ay minarkahan ng mahigpit na tolerance, ang mga gastos sa tooling at process-control ay maaaring tumaas nang hindi kinakailangan. Dapat tukuyin ng mga mamimili kung aling mga dimensyon ang nakakaapekto sa assembly, sealing, contact o hitsura at payagan ang mga komersyal na tolerance sa ibang lugar.
Gamitin ang Taunang Demand upang Suriin ang Tooling Amortization
Ang isang die na tila mahal para sa isang maliit na trial order ay maaaring matipid sa paulit-ulit na produksyon. Dapat ihambing ng mga mamimili ang gastos sa tooling bawat bahagi sa inaasahang dami ng programa.
Ang pangunahing kalkulasyon ay:
Gastos sa paggamit ng kagamitan kada bahagi = Kabuuang gastos sa paggamit ng kagamitan / Inaasahang dami ng produksyonHalimbawa, ang parehong karga ng die ay may ibang-iba na epekto sa 500 piraso at 50,000 piraso. Ang eksaktong dami ng kagamitan ay nakadepende pa rin sa aktwal na pagguhit at ruta ng produksyon.
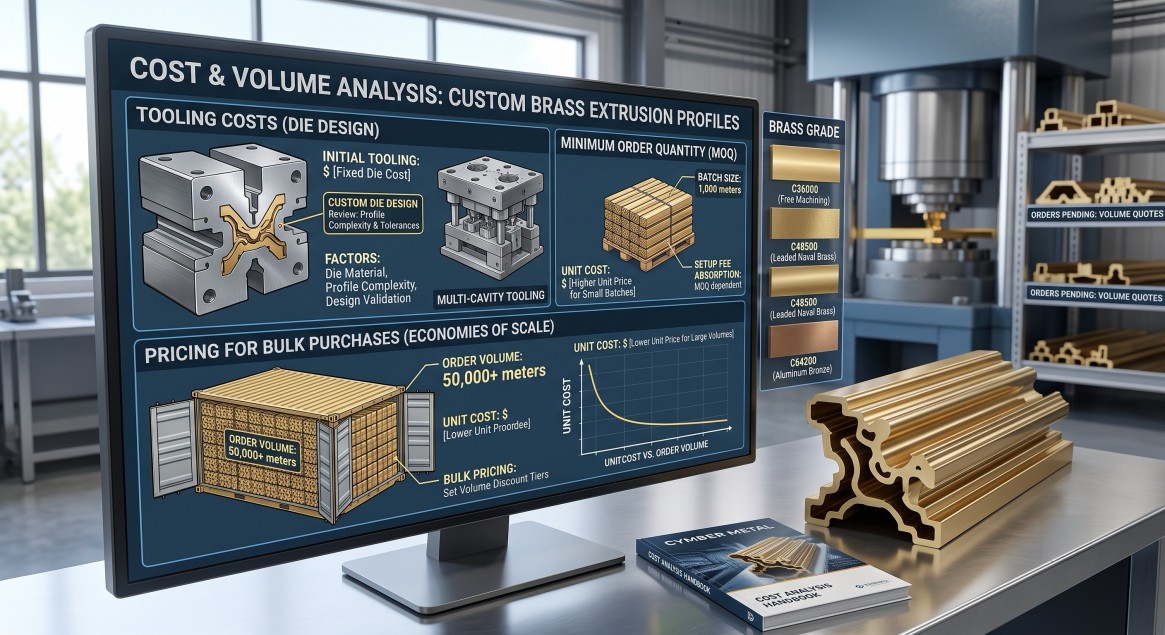
Paano Kinakalkula ang Presyo ng Bulk Order?
Ang pangwakas na presyo ng mga pasadyang profile ng extrusion na tanso ay karaniwang binubuo ng ilang mga patong ng gastos.
Presyong maramihan = gastos sa materyales na tanso + gastos sa pagpapalit ng extrusion + pagkawala ng ani + pagtutuwid at pagputol + pangalawang pagproseso + inspeksyon + pag-iimpake + alokasyon ng kagamitan, kung naaangkopGastos ng Materyal na Tanso
Ang kalidad ng tanso at mga kondisyon sa merkado ng metal ay nakakaapekto sa bahagi ng hilaw na materyales na ibibigay sa presyo. Ang nilalaman ng tanso at zinc, pinagmumulan ng billet, at pagkakaroon ng haluang metal ay maaaring makaapekto lahat sa gastos.
Dapat isaad sa sipi kung ang presyo ng materyal ay nakatakda para sa isang panahon ng bisa o maaaring muling kalkulahin kapag nakumpirma na ang order.
Timbang ng Profile
Maaaring kalkulahin ng supplier ang presyo ayon sa teoretikal na timbang, aktwal na natapos na timbang o input na timbang ng billet. Dapat itanong ng mga mamimili kung aling pamamaraan ang ginagamit.
Para sa mga pangmatagalang order, ang isang aprubadong halaga ng timbang kada metro ay makakatulong sa magkabilang panig na paghambingin ang mga dami at kontrolin ang gastos ng materyales.
Paggawa ng Ekstrusyon
Hindi lahat ng materyal ng billet ay katanggap-tanggap sa tapos na profile. Ang mga dulo ng billet, materyal na pagsubok, pagkawala ng ani, allowance sa pagtutuwid at mga seksyong tinanggihan ay nakakaapekto sa paggamit ng metal.
Ang mga kumplikado o tight-tolerance na profile ay maaaring may mas mababang ani at mas mataas na gastos sa conversion.
Pagbawas at Pagpaparaya sa Haba
Karaniwang mas madaling gawin ang mga random mill length kaysa sa maraming maiikli at tumpak na pinutol na piraso. Ang pagputol na may takdang haba ay lumilikha ng mga kinakailangan sa paggawa, oras ng kagamitan, pagkawala ng kerf, at inspeksyon.
Tapos na Ibabaw
Ang mill finish, brushing, polishing, deburring, coating at protective film ay may iba't ibang gastos. Ang mga decorative profile ay maaaring mangailangan ng mas mahigpit na visual standards kaysa sa mga internal industrial component.
Pangalawang Pagmamakina
Ang pagbabarena, paggiling, pagtapik, pag-countersinking at CNC finishing ay maaaring gawing handa nang i-assemble ang isang extrusion component. Dapat linawin ng mga mamimili kung ang quotation ay para sa mga raw profile o mga kumpletong piyesa.
| Salik sa pagpepresyo | Kondisyong mas mura | Kondisyon na may mas mataas na gastos |
|---|---|---|
| Disenyo ng profile | Simple, balanseng solidong seksyon | Guwang, manipis na dingding o asimetrikal na seksyon |
| Grado ng tanso | Karaniwang makukuhang haluang metal | Espesyal o nakalaang haluang metal |
| Pagpaparaya | Pagpaparaya sa komersyal na pagpilit | Maramihang kritikal na masikip na tolerasyon |
| Haba | Karaniwan o random na haba | Maiikling nakapirming haba na may mahigpit na pagpapaubaya |
| Ibabaw | Tapos na gilingan | Pinakintab o kinokontrol ang hitsura ng pagtatapos |
| Pagproseso | Hilaw na pagpilit lamang | CNC machining at maraming operasyon |
| Inspeksyon | Mga karaniwang pagsusuri sa dimensyon | Buong ulat o inspeksyon ng ikatlong partido |
| Pag-iimpake | Mga karaniwang bundle | Mga kaso ng indibidwal na proteksyon o pag-export |
Bakit Maaaring Makapanlinlang ang Presyo kada Kilogram
Ang mababang presyo kada kilo ay maaaring hindi kasama ang paggamit ng kagamitan, machining, inspeksyon, pag-iimpake o pagkawala ng ani. Maaari rin itong tumukoy sa ibang tolerance o kinakailangan sa ibabaw.
Kapag naghahambing ng mga supplier, dapat gawing normal ng mga mamimili ang mga sipi sa pamamagitan ng pagsuri sa:
- Kung ang parehong grado ng tanso ay sinipi
- Kasama man o hiwalay ang mga kagamitan
- Kung tinatanggap ang parehong mga sukat at tolerance
- Kung ang presyo ay para sa mga haba ng gilingan o mga pirasong pinutol
- Kasama ba ang pangalawang machining
- Kung kasama ang mga ulat ng inspeksyon
- Kung natutugunan ba ng pag-iimpake ang kinakailangan sa pag-export
- Kung nakasaad ba ang mga tuntunin sa pagsasaayos ng presyo ng metal
Ang tamang paghahambing ay ang kabuuang halaga ng nakatanim at magagamit na bahagi, hindi lamang ang presyo ng extrusion kada kilo.
Mga Halimbawang Order vs Maramihang Order
Ang first-article order ay pangunahing ginagamit upang beripikahin ang die at profile. Hindi ito dapat asahan na magkakaroon ng parehong presyo ng unit gaya ng isang stable repeat order.
| Yugto ng pag-order | Pangunahing layunin | Karaniwang mga katangian ng gastos |
|---|---|---|
| Pagsusuri sa pagguhit | Kumpirmahin ang kakayahang magawa | Pagtatasa sa inhinyeriya |
| Pagkakasunod-sunod ng mga kagamitan | Gumawa ng nakalaang dice | Gastos sa minsanang pagpapaunlad |
| Pagsubok sa pagpilit | Tiyakin ang daloy at mga sukat ng metal | Mataas na gastos sa pag-setup kada kilo |
| Mga halimbawa ng unang artikulo | Kumuha ng pag-apruba ng mamimili | Inspeksyon at mga posibleng pagwawasto |
| Pilot batch | I-verify ang pag-assemble at produksyon | Katamtamang dami, mas mataas na halaga ng bawat yunit |
| Produksyon nang maramihan | Makamit ang matatag na paulit-ulit na output | Mas mahusay na pag-setup at paggamit ng materyal |
| Ulitin ang pagkakasunod-sunod | Gamitin muli ang aprubadong die at proseso | Walang bagong kagamitan maliban kung may mga pagbabagong magaganap |
Hindi dapat palampasin ng mga mamimili ang pag-apruba ng first-article para sa isang kumplikadong profile para lamang mabawasan ang lead time. Ang isang kontroladong sample stage ay maaaring maiwasan ang mas malaking pagkalugi sa panahon ng bulk production.
Ano ang Dapat Isama sa isang RFQ para sa Brass Extrusion?
Ang isang kumpletong RFQ ay nagbibigay-daan sa supplier na suriin ang posibilidad at magbigay ng isang sipi na may mas kaunting mga pagpapalagay.
Kinakailangang Teknikal na Impormasyon
- Ganap na dimensyong 2D na guhit
- Modelong 3D kung saan available
- Grado ng tanso
- Uri ng profile: solid, guwang o semi-guwang
- Mga kritikal na dimensyon at tolerance
- Mga kinakailangan sa tuwid at pag-ikot
- Haba ng hiwa at tolerance sa haba
- Tapos na ibabaw
- Pangalawang machining
- Mga kinakailangan sa inspeksyon at dokumentasyon
- Paraan ng pag-iimpake
Kinakailangang Impormasyon sa Komersyo
- Dami ng pagsubok
- Unang dami ng bulk order
- Taunang pagtataya
- Lokasyon ng paghahatid
- Kinakailangang petsa ng paghahatid
- Mga inaasahan sa pagmamay-ari ng kagamitan
- Pera ng sipi
- Kinakailangan sa bisa ng presyo
Maaaring ipadala ng isang mamimili ang sumusunod na kahilingan:
Mangyaring banggitin ang bagong extrusion tooling nang hiwalay sa produksyon ng profile. Dapat tukuyin ng quotation ang grado ng brass, bigat ng profile bawat metro, MOQ ng extrusion, dami ng pagsubok, presyo ng maramihan, lead time ng die, sample lead time, mass-production lead time, kasama na ang mga pagwawasto ng die, mga dokumento ng inspeksyon at pag-export ng packaging.Mga Dapat Itanong Bago Magbayad para sa Isang Bagong Dice
Bago magbukas ng bagong extrusion die, dapat itanong ng mga mamimili:
- Sinuri na ba ng supplier ang drawing para sa posibilidad ng extrusion?
- Makakamit ba ang mga tolerance sa extrusion, o kinakailangan ba ang machining?
- Ang nabanggit na die ba ay solid, hollow, o multi-part tooling?
- Ilang pagwawasto ng dice ang kasama?
- Sino ang may-ari ng dice pagkatapos ng bayad?
- Maaari bang gamitin ang die para lamang sa mga order ng mamimiling ito?
- Gaano katagal ito itatago?
- Ano ang mangyayari kung ang unang sample ay hindi tumutugma sa naaprubahang drawing?
- Kailangan ba ng bagong dice kung magbabago ang drawing?
- May kasama bang dimensional report ang sample?
Ang mga puntong ito ay dapat na napagkasunduan nang nakasulat bago magsimula ang produksyon ng mga kagamitan.
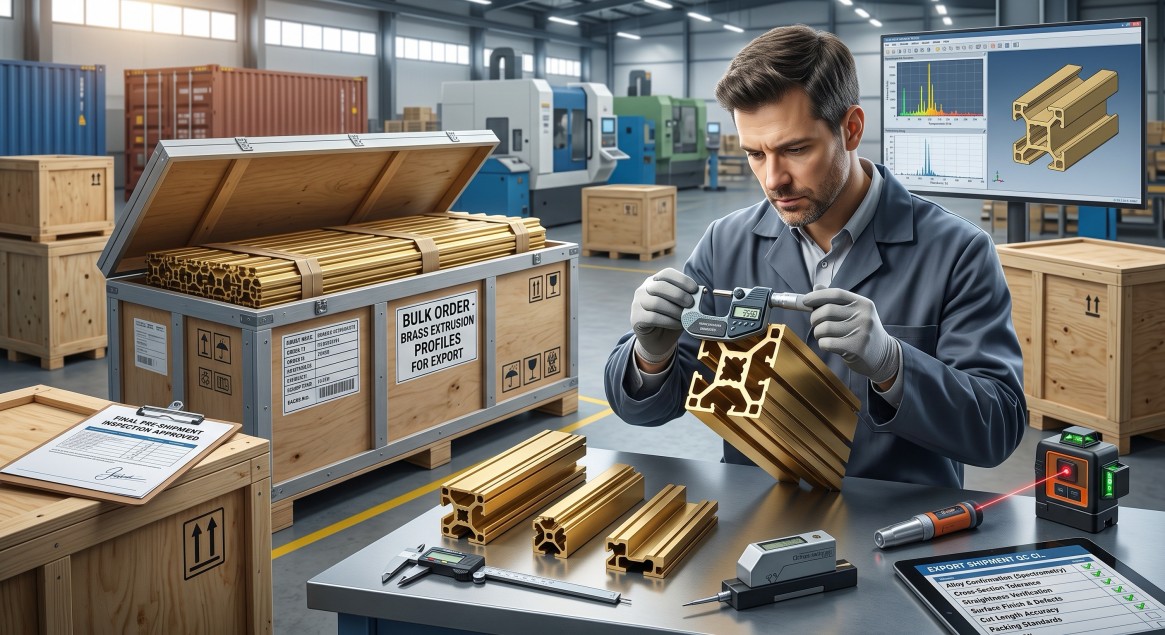
Inspeksyon Bago ang Maramihang Pagpapadala
Dapat suriin ang mga pasadyang profile laban sa naaprubahang drowing at sample ng unang artikulo.
Kabilang sa mga mahahalagang bagay sa inspeksyon ang:
| Aytem ng inspeksyon | Ano ang dapat beripikahin |
|---|---|
| Pagkumpirma ng haluang metal | Baitang, kimika at sertipiko |
| Paghiwa-hiwalay | Mga kritikal na sukat at kapal ng dingding |
| Timbang bawat metro | Pagkakapare-pareho ng materyal at batayan ng presyo |
| Katuwid | Kaangkupan para sa pag-assemble at machining |
| I-twist | Pag-align sa haba ng profile |
| Haba ng hiwa | Haba ng piraso at parisukat ng dulo |
| Ibabaw | Mga gasgas, dents, die lines at oksihenasyon |
| Mga tampok na makina | Posisyon ng butas, sinulid at mga sukat ng giling |
| Pag-iimpake | Proteksyon mula sa epekto, kahalumigmigan at pagpapapangit |
| Kakayahang masubaybayan | Pagkilala sa batch, init at order |
Para sa mga order na nangangailangan ng karagdagang machining, dapat matukoy ng inspeksyon ang pagkakaiba sa pagitan ng mga extrusion tolerance at mga final machined tolerance.
Bakit Nakikipagtulungan ang mga Mamimili sa CYMBER Metal
Ang CYMBER Metal ay nagsusuplay ng tanso, tanso, bronse, CuCrZr, haluang metal na aluminyo at mga produktong metal na ginawa ayon sa pasadyang makina para sa mga internasyonal na mamimiling industriyal.
Para sa mga proyektong pasadyang paggawa ng tanso, maaaring kabilang sa suporta ang:
- Pagsusuri sa grado at hugis ng profile ng tanso
- Talakayan sa kakayahang makagawa ng extrusion
- Bagong kagamitan at koordinasyon sa unang artikulo
- Pasadyang pagputol
- Pangalawang machining ng CNC
- Inspeksyon sa dimensyon
- Pag-export ng pag-iimpake
- Suporta sa paulit-ulit na bulk order
Maaari ring repasuhin ng mga mamimili ang CYMBER Metal'shanay ng mga produktong tansoatmga kakayahan sa pinong pagma-machiningkapag ang isang extruded profile ay dapat ibigay bilang isang tapos na bahagi.
Konklusyon
Ang MOQ, gastos sa tooling, at presyo ng maramihang order para sa mga custom na brass extrusion profile ay hindi maaaring husgahan batay lamang sa bigat ng profile. Ang pagkakaroon ng grado, cross-sectional na disenyo, pagiging kumplikado ng die, ani ng produksyon, tolerance, haba, surface finish, machining, at inspeksyon ay nakakaapekto lahat sa quotation.
Ang pinakamabisang paraan upang makontrol ang gastos ay ang pagsali sa supplier bago pa man i-freeze ang drawing. Matutukoy ng isang pagsusuri sa kakayahang makagawa kung aling mga tampok ang dapat i-extrude, alin ang dapat i-machine at aling mga tolerance ang maaaring isaayos nang hindi naaapektuhan ang function.
Bago maglagay ng order, humiling muna ng hiwalay na halaga para sa mga kagamitan, mga trial sample, at maramihang produksyon. Kumpirmahin ang pagmamay-ari ng kagamitan, mga pagwawasto ng die, saklaw ng inspeksyon, at pag-iimpake nang nakasulat. Ang mga mamimiling may bagong profile drawing ay maaaring magsumite ng mga detalye sa pamamagitan ngPahina ng pakikipag-ugnayan sa CYMBER Metalpara sa teknikal na pagsusuri at sipi.
Mga Madalas Itanong
Ano ang karaniwang MOQ para sa mga pasadyang profile ng extrusion na tanso?
Walang iisang pamantayang MOQ. Depende ito sa grado ng brass, bigat ng profile, setup ng press, availability ng billet, mga pagsubok sa die, ani ng produksyon at pangalawang pagproseso. Dapat kalkulahin ng mga supplier ang MOQ pagkatapos suriin ang drawing at inaasahang taunang demand.
Kasama ba ang gastos sa paggamit ng mga kagamitan sa presyo ng brass profile?
Karaniwang hiwalay na binabanggit ang mga detalye ng paggamit ng kagamitan para sa isang bagong pasadyang profile. Dapat kumpirmahin ng mga mamimili kung kasama na ang disenyo ng die, pagsubok sa extrusion, mga pagwawasto, mga sample, pagpapanatili at pag-iimbak.
Maaari bang ibalik ang gastos sa paggamit ng kagamitan pagkatapos ng isang malaking order?
Depende ito sa kasunduang pangkomersyo. Ang ilang mga supplier ay maaaring mag-amortize o mag-credit ng tooling sa ilalim ng isang napagkasunduang dami ng produksyon, habang ang iba ay pinapanatili ito bilang isang hiwalay na singil sa pag-develop. Ang kondisyon ay dapat isulat sa kontrata ng quotation o pagbili.
Sino ang may-ari ng brass extrusion die?
Ang pagmamay-ari ay nakadepende sa kasunduan sa paggamit ng kagamitan. Ang pagbabayad ng singil sa paggamit ng kagamitan ay hindi awtomatikong nangangahulugang nililinaw ang mga karapatan sa pag-iimbak, eksklusibo, o paglilipat. Dapat kumpirmahin ng mga mamimili ang pagmamay-ari at pinahihintulutang paggamit bago magbayad.
Bakit mas mataas ang presyo ng sample kaysa sa presyo ng maramihan?
Ang trial extrusion ay may mga gastos sa pag-setup, die-testing, material-loss, pagputol at inspeksyon na ipinamamahagi sa isang maliit na dami. Ang matatag na bulk production ay karaniwang gumagamit ng oras ng materyales at makina nang mas episyente.
Maaari bang magbigay ng pasadyang brass extrusion bilang isang tapos na bahagi?
Oo. Ang mga profile ay maaaring putulin, butasan, gilingin, tapikin, pakintabin o iproseso sa ibang paraan pagkatapos ng extrusion. Dapat tukuyin ng mga mamimili ang mga pinal na sukat, tolerance, mga kinakailangan sa ibabaw at mga pangangailangan sa inspeksyon sa RFQ.
Anong mga file ang dapat ibigay ng mga mamimili para sa quotation?
Mahalaga ang isang 2D drawing na may sukat. Ang isang 3D model, brass grade, trial quantity, taunang demand, critical tolerances, surface finish, mga kinakailangan sa machining at mga tagubilin sa pag-iimpake ay magpapabuti sa katumpakan ng quotation.
Oras ng pag-post: Hulyo 10, 2026